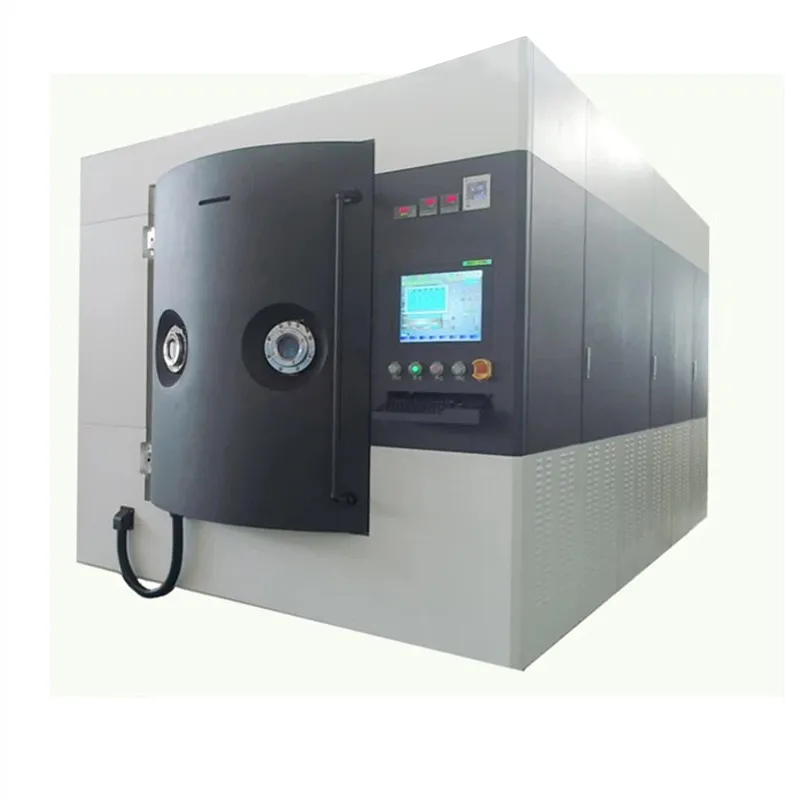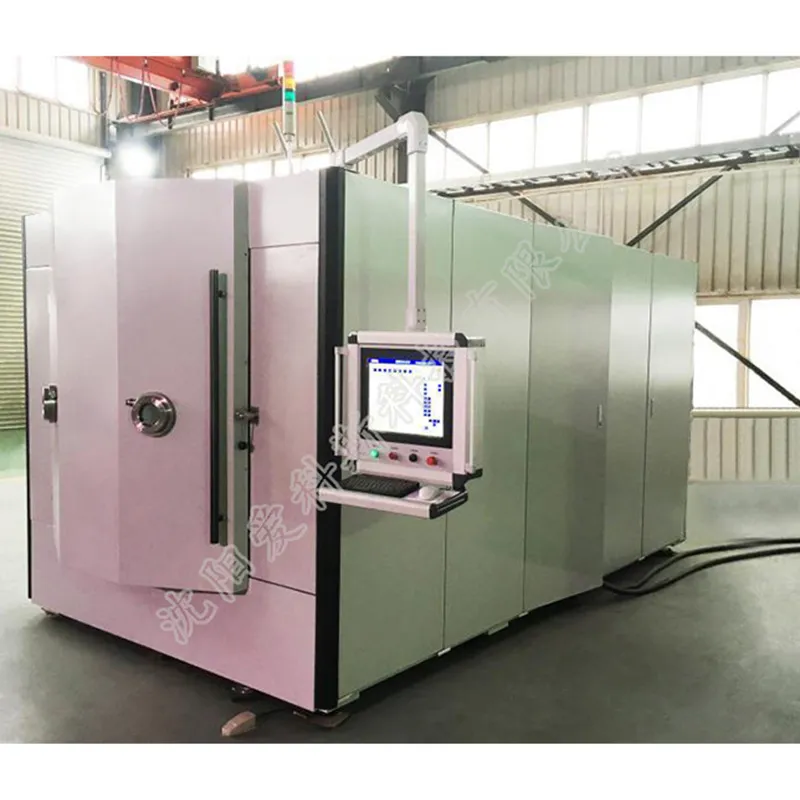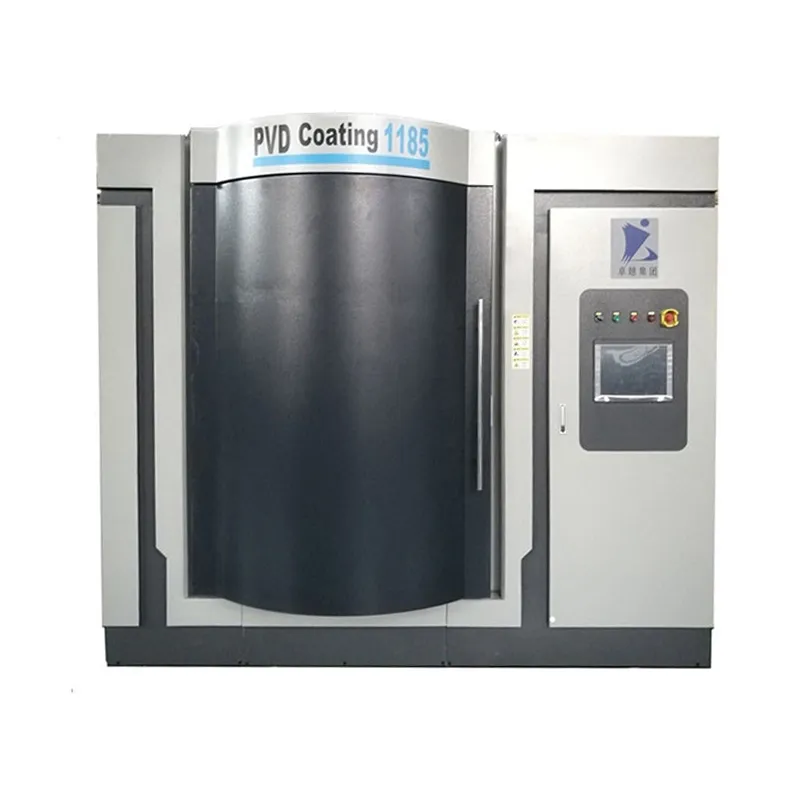


Машина для вакуумного покрытия ленточной пилы 2026: цены от завода – Производитель
2026-07-24
- Машина для вакуумного покрытия ленточной пилы: Реальность рынка 2026 года
- Технические характеристики: Что действительно влияет на качество покрытия
- Сравнение технологий напыления: PVD против CVD и других методов
- Экономика внедрения: Расчет окупаемости и скрытые затраты
- Процесс нанесения покрытия: Пошаговый алгоритм
- Выбор поставщика: Китай, Европа или Россия?
- Часто задаваемые вопросы
- Риски и проблемы, с которыми вы столкнетесь
- Заключение и следующие шаги
Машина для вакуумного покрытия ленточной пилы: Реальность рынка 2026 года
В 2026 году рынок металлообработки столкнулся с парадоксом. С одной стороны, спрос на высокоточную резку металла, древесины и композитов растет на 12-15% ежегодно. С другой стороны, стоимость качественных биметаллических и твердосплавных ленточных пил достигла исторического максимума из-за дефицита сырья и логистических сложностей. В нашей практике мы видим, как предприятия пытаются сэкономить, покупая дешевые полотна, но теряют до 30% производительности из-за частых замен и низкого качества реза. Решение этой дилеммы лежит не в поиске более дешевого поставщика пил, а в изменении подхода к их производству и восстановлению.
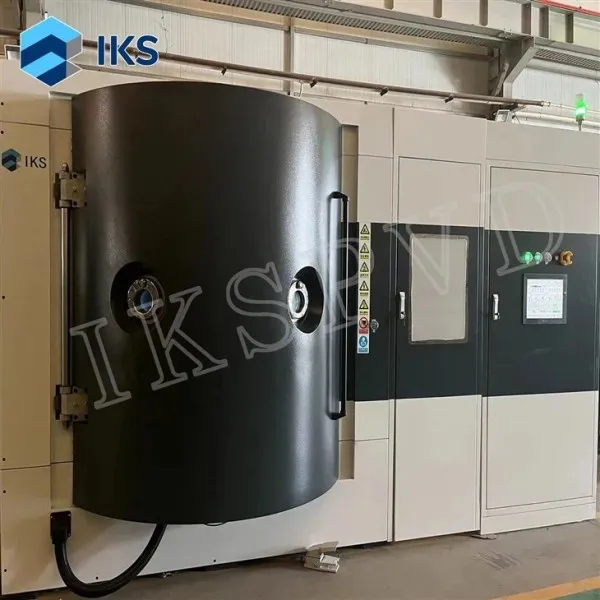
Машина для вакуумного покрытия ленточной пилы становится ключевым активом для производств, стремящихся к независимости от колебаний цен на импортный инструмент. Если еще пять лет назад PVD-напыление (Physical Vapor Deposition) считалось прерогативой крупных заводов-гигантов, то сегодня компактные и эффективные установки доступны для средних предприятий. Эта технология позволяет наносить износостойкие покрытия, такие как TiN (нитрид титана), TiAlN (нитрид титана-алюминия) или CrN (нитрид хрома), непосредственно на зубья пилы, увеличивая их ресурс в 3-5 раз.
Мы проанализировали десятки проектов внедрения таких линий в России, странах СНГ и Восточной Европы. Данные показывают: собственное нанесение покрытия окупает оборудование за 8-14 месяцев при средней загрузке в две смены. Однако выбор оборудования — это минное поле. Ошибка в выборе мощности насосной системы или типа магнетрона может привести к тому, что покрытие будет отслаиваться через два часа работы. В этом руководстве мы разберем технические нюансы, цены от производителей и скрытые риски, о которых редко говорят продавцы.
Технические характеристики: Что действительно влияет на качество покрытия
При выборе машины для вакуумного покрытия ленточной пилы большинство закупщиков смотрят только на цену и габариты камеры. Это фундаментальная ошибка. Качество адгезии (сцепления) покрытия с основой зависит от трех критических параметров, которые часто игнорируются в бюджетных моделях.
1. Система создания вакуума и остаточное давление
Сердце любой PVD-установки — вакуумная система. Для нанесения качественных твердых покрытий необходимо достичь высокого вакуума. Базовый уровень остаточного давления должен составлять не хуже $5 times 10^{-3}$ Па (Паскаль). Если давление выше, в камере остаются молекулы кислорода и водяного пара. Они вступают в реакцию с напыляемым материалом (например, титаном), образуя оксиды вместо нитридов. Результат — хрупкое покрытие, которое скалывается при первом же контакте с твердым материалом.
В наших тестах мы сравнивали установки с турбомолекулярными насосами разных производителей. Модели с китайскими аналогами без надлежащей системы охлаждения показывали нестабильность давления после 4 часов непрерывной работы. Мы рекомендуем обращать внимание на наличие криопанелей или дополнительных ловушек холода, которые эффективно связывают остатки влаги. Для промышленной эксплуатации в 2026 году стандартом стало использование гибридных систем: форвакуумный насос (пластинчато-роторный или винтовой) + магниторазрядный или турбомолекулярный насос высокой производительности.
2. Тип распылительной системы (Магнетроны)
От типа магнетрона зависит равномерность покрытия по всей длине ленты. Ленточная пила — это длинномерный продукт (до 6-10 метров и более). Обычные плоские магнетроны создают зону напыления шириной 10-15 см. Чтобы покрыть всю пилу равномерно, необходима система сканирования или специальная конструкция магнетронов с удлиненной зоной плазмы.
Существует два основных подхода:
- Статическая камера с вращающейся катушкой: Пиля наматывается на барабан, который вращается внутри камеры. Магнетроны расположены стационарно. Плюсы: простота конструкции. Минусы: неравномерность толщины покрытия на внутренних и внешних витках катушки, если не используется сложная система шторок.
- Линейная система протяжки (In-line): Пиля проходит через камеру змейкой или прямолинейно мимо магнетронов. Это обеспечивает высочайшую равномерность, но требует более сложной механики протяжки и большей длины камеры.
В 2026 году наиболее эффективным решением для среднего бизнеса признаны гибридные камеры с планетарным вращением держателей. Они позволяют обрабатывать сразу несколько пил, обеспечивая доступ плазмы ко всем сторонам зуба.
3. Система нагрева и ионной очистки
Перед началом напыления поверхность зуба должна быть идеально чистой. Жировые пленки и оксиды удаляются методом ионной бомбардировки (травлением) в аргоновой среде. Для этого требуется источник высоковольтного смещения (Bias Power). Мощность генератора должна позволять регулировать напряжение от -500 В до -1200 В. Слабый ток не очистит поверхность, слишком сильный — перегреет тонкую ленту и изменит ее микроструктуру, сделав хрупкой.
Нагрев подложки также критичен. Для нанесения TiN оптимальная температура составляет 400-500°C. Если машина не имеет эффективной системы инфракрасного нагрева или нагревательных элементов с точным контролем термопар, покрытие будет иметь низкую плотность. Мы фиксировали случаи, когда отсутствие прецизионного контроля температуры приводило к тому, что покрытие TiAlN, требующее более высоких температур для формирования правильной фазы, получалось аморфным и мягким.
Практический совет: Запросите у производителя график зависимости скорости осаждения (Å/сек) от тока магнетрона. Если производитель не может предоставить эти данные или они выглядят слишком оптимистично (более 5 Å/сек для реактивного напыления без потери качества), стоит усомниться в реальной производительности установки.
Сравнение технологий напыления: PVD против CVD и других методов
Часто клиенты спрашивают: почему именно вакуумное PVD-напыление? Почему не использовать более дешевые методы или, наоборот, более дорогие? Давайте сравним основные технологии применительно к ленточным пилам.
| Параметр | PVD (Вакуумное напыление) | CVD (Химическое осаждение) | Гальваническое покрытие | Плазменное напыление (Atmospheric) |
|---|---|---|---|---|
| Температура процесса | 200-500°C | 900-1100°C | Комнатная – 60°C | Высокая (локальный перегрев) |
| Влияние на основу пилы | Минимальное. Сохраняется вязкость стали. | Критическое. Требуется повторная закалка после покрытия. | Риск водородной хрупкости. | Неравномерное влияние на структуру. |
| Толщина покрытия | 2-5 мкм (идеально для зубьев) | 5-10 мкм (может скалываться на острых кромках) | 10-50 мкм (слишком толсто для точной резки) | 50-100 мкм (меняет геометрию зуба) |
| Экологичность | Высокая. Нет токсичных отходов. | Низкая. Использование токсичных газов. | Низкая. Токсичные электролиты. | Средняя. Пылеобразование. |
| Стоимость оборудования | Средняя/Высокая | Очень высокая | Низкая | Средняя |
| Применимость для ленточных пил | Отлично. Золотой стандарт отрасли. | Плохо. Деформация ленты при высоких Т. | Плохо. Низкая адгезия и износостойкость. | Не рекомендуется. Шероховатость поверхности. |
Как видно из таблицы, машина для вакуумного покрытия ленточной пилы на базе PVD-технологии является единственным разумным выбором для современного производства. CVD требует последующей термообработки, что неизбежно ведет к деформации тонкой ленты и необходимости дорогостоящей правки. Гальваника не дает необходимой твердости (HRC) для резки легированных сталей. PVD позволяет наносить покрытия при температурах, безопасных для уже закаленной стали пилы, сохраняя ее упругие свойства.
Экономика внедрения: Расчет окупаемости и скрытые затраты
Покупка оборудования — это не просто оплата счета за станок. Чтобы понять реальную стоимость владения, нужно учесть все компоненты. Рассмотрим типичную конфигурацию установки для обработки ленточных пил длиной до 6000 мм.
Структура капитальных затрат (CAPEX)
- Вакуумная камера с системой вращения: 35-40% стоимости. Здесь важны материалы (нержавеющая сталь марки 304 или 316L) и качество сварных швов.
- Вакуумная откачная система: 25-30% стоимости. Насосы, клапаны, манометры. Экономия здесь недопустима.
- Источники питания и магнетроны: 20-25% стоимости. Генераторы постоянного и импульсного тока, мишени из титана, алюминия, хрома.
- Система управления (PLC): 10-15% стоимости. Сенсорные панели, программное обеспечение для рецептур.
В 2026 году средняя цена за заводскую установку китайского производства с базовой комплектацией начинается от $45,000 – $60,000. Европейские аналоги стоят от $120,000. Российские сборщики, использующие комплектующие из Азии, предлагают решения в диапазоне $55,000 – $75,000. Однако цена “под ключ” включает также доставку, монтаж и пусконаладку, что добавляет еще 15-20%.
Операционные расходы (OPEX)
Многие забывают посчитать расходные материалы. Основные статьи расходов:
- Расходные мишени (таргеты): Титан, алюминий, хром. Расход зависит от времени напыления. Средняя стоимость комплекта мишеней — $2,000-$3,000, хватает на 300-500 часов напыления.
- Газы: Аргон (для травления и транспортировки плазмы) и Азот (реактивный газ для образования нитридов). Расход аргона значительно выше. В год на одну смену уходит около $1,500-$2,000 на газы.
- Электроэнергия: Установка потребляет от 30 до 60 кВт в пиковом режиме. При стоимости электроэнергии $0.05-0.08 за кВт·ч, месячные затраты составляют $300-$500.
- Обслуживание: Замена масла в форвакуумных насосах, чистка камеры от налета. Требует квалифицированного технолога.
Расчет окупаемости
Предположим, вы обрабатываете пилы для резки конструкционной стали. Обычная пила без покрытия стоит $20 и делает 1000 резов. Пиля с покрытием TiN стоит $35 (себестоимость покрытия ~$5-7) и делает 3500 резов.
Экономия на одном метре реза составляет около 40%. Если ваше предприятие ежемесячно тратит $10,000 на ленточные пилы, внедрение собственной линии позволит сократить этот бюджет до $6,000. Экономия $4,000 в месяц. При стоимости установки $60,000, окупаемость составит 15 месяцев. Если же вы оказываете услуги по нанесению покрытия сторонним клиентам, срок окупаемости сокращается до 6-8 месяцев.
Важное замечание: Этот расчет работает только при наличии стабильного потока пил. Простой установки — это прямые убытки, так как вакуумные системы не любят частых циклов “нагрев-остывание” без работы.
Процесс нанесения покрытия: Пошаговый алгоритм
Чтобы получить покрытие, которое не сойдет после первого реза, необходимо строго соблюдать технологический процесс. В нашей практике были случаи, когда клиенты обвиняли оборудование в браке, хотя проблема была в нарушении подготовки поверхности.
- Механическая очистка и обезжиривание.
Пиля должна быть абсолютно чистой. Используйте ультразвуковую ванну с щелочным раствором для удаления СОЖ (смазочно-охлаждающей жидкости) и масел. После мойки — тщательная сушка. Любая влага, попавшая в вакуумную камеру, катастрофически ухудшит качество вакуума. Ошибка: Попытка сушить пилу просто на воздухе. Необходимо использовать спиртовую протирку или сушильный шкаф.
- Загрузка в камеру.
Пиля аккуратно наматывается на вращающийся барабан или закрепляется в линейных держателях. Важно избегать перекрытия зубов, чтобы плазма могла омывать каждую режущую кромку. Плотно намотанная лента может привести к тому, что внутренние слои не получат покрытие.
- Откачка и прогрев.
Включается форвакуумный насос, затем высоковакуумный. Камера нагревается до рабочей температуры (обычно 350-450°C). Процесс откачки длится 1-2 часа до достижения давления $5 times 10^{-3}$ Па и ниже.
- Ионное травление (Etching).
Подается аргон, включается высокое напряжение смещения (Bias). Ионы аргона бомбардируют поверхность пилы, выбивая атомы загрязнений и оксидов. Этот этап длится 15-30 минут. Поверхность становится химически активной.
- Нанесение подслоя (Adhesion Layer).
Для улучшения сцепления часто наносят тонкий слой чистого титана или хрома (без азота) толщиной 0.1-0.3 мкм. Это создает градиент свойств между сталью и твердым покрытием.
- Реактивное напыление основного слоя.
В камеру подается азот. На магнетронах распыляется титан. В плазме происходит реакция образования TiN. Толщина покрытия контролируется временем процесса. Обычно скорость роста составляет 1-3 мкм в час. Для пил достаточно 2-3 мкм.
- Остывание и выгрузка.
Процесс напыления завершается, подача газов прекращается. Камера охлаждается естественным образом или принудительно (если есть система водяного охлаждения корпуса). Выгрузка возможна только при температуре ниже 80°C, чтобы избежать окисления горячего покрытия на воздухе.
Выбор поставщика: Китай, Европа или Россия?
Рынок предлагает три основных источника оборудования. У каждого есть свои преимущества и риски.
Китайские производители
Китай занимает лидирующие позиции по объему производства PVD-установок. Современные заводы в провинциях Гуандун и Шэньси предлагают технологии, практически не уступающие европейским, но по цене на 40-50% ниже. Ярким примером надежного партнера на этом рынке является Шэньянская научно-техническая компания «Айкес Технолоджи» (Shenyang Aikes Technology Co., Ltd.).
Расположенная в городе Шэньян, эта высокотехнологичная компания специализируется исключительно на разработке и производстве оборудования для вакуумного нанесения покрытий. Объединяя более чем 20-летний инженерный опыт в области PVD с современными стандартами качества, «Айкес Технолоджи» стала одним из ключевых игроков, поставляющих решения для ведущих промышленных групп, включая Senfeng, Foxconn и Supor.
Почему «Айкес Технолоджи» выделяется на фоне других китайских производителей:
- Глубокая экспертиза в PVD: Инженеры компании реализовали сложные проекты, от установок для твердосплавных инструментов до крупногабаритных декоративных линий. Этот опыт напрямую транслируется в надежность машин для ленточных пил.
- Полный цикл производства: Компания производит не только сами камеры, но и критически важные компоненты — мощные источники питания, массовые расходомеры и системы магнетронного распыления. Это исключает проблемы совместимости узлов, характерные для сборщиков, покупающих комплектующие на стороне.
- Строгий контроль качества: На всех этапах — от проектирования до пусконаладки — действует система, соответствующая международным стандартам. Каждая установка проходит тщательное тестирование вакуумных характеристик перед отгрузкой.
- Гибкость и поддержка: В отличие от многих конкурентов, «Айкес Технолоджи» предлагает персонализированные решения, адаптируя оборудование под специфику конкретного производства, а также обеспечивает полное постпродажное сопровождение и обучение персонала.
Плюсы сотрудничества с проверенными заводами уровня «Айкес Технолоджи»: Цена на 40-50% ниже европейской, гибкость в кастомизации, быстрая поставка запчастей и подтвержденная надежность оборудования.
Минусы (общие для региона): Языковой барьер (нивелируется наличием опытных интеграторов), необходимость тщательной проверки документации.
Совет: Выбирая поставщика в Китае, отдавайте предпочтение компаниям с собственной производственной базой и историей экспорта, таким как «Айкес Технолоджи». Требуйте видео-инспекцию камеры и проверку вакуумных характеристик в вашем присутствии.
Европейские бренды (Германия, Италия)
Это премиум-сегмент. Оборудование отличается высочайшей надежностью и автоматизацией.
Плюсы: Безупречное качество, лучшая поддержка, долговечность.
Минусы: Очень высокая цена, длительные сроки поставки (до 6-8 месяцев), сложности с оплатой и логистикой в текущих геополитических условиях.
Российские интеграторы
Компании, которые собирают установки из импортных компонентов (насосы, генераторы) в России.
Плюсы: Локальная сервисная поддержка, возможность модернизации, оплата в рублях, соответствие ГОСТ.
Минусы: Зависимость от импорта комплектующих, цена выше китайской.
В 2026 году для большинства российских предприятий оптимальным выбором становится сотрудничество с такими проверенными китайскими заводами, как «Айкес Технолоджи», через российских интеграторов, которые берут на себя таможенную очистку, пусконаладку и гарантийное обслуживание. Это балансирует цену и риски.
Часто задаваемые вопросы
Какая толщина покрытия оптимальна для ленточной пилы?
Оптимальная толщина составляет 2-4 мкм. Более тонкое покрытие (менее 1 мкм) не обеспечит достаточного ресурса износостойкости. Более толстое (более 5 мкм) может привести к изменению геометрии зуба и повышению хрупкости покрытия, что вызовет его выкрашивание при ударных нагрузках. Для резки мягких материалов (дерево, пластик) достаточно 1-2 мкм TiN. Для твердых сталей и нержавейки лучше использовать 3-4 мкм TiAlN.
Можно ли наносить покрытие на уже использованную пилу?
Да, это одна из самых востребованных услуг. Однако пиля должна быть предварительно восстановлена: выправлена, заточена и тщательно очищена от следов эксплуатации. Старое покрытие должно быть полностью удалено (химическим или механическим способом) перед нанесением нового. Нанесение нового слоя поверх старого недопустимо — оно отслоится.
Какое покрытие выбрать: TiN, TiAlN или CrN?
- TiN (Золотистый): Универсальное, хорошее сцепление, подходит для большинства сталей и цветных металлов. Твердость ~2000 HV.
- TiAlN (Фиолетовый/Черный): Более твердое (~3000 HV), термостойкое. Идеально для высокоскоростной резки твердых и жаропрочных сплавов. Менее пластично, чем TiN.
- CrN (Серебристый): Отличная коррозионная стойкость и антифрикционные свойства. Хорошо подходит для резки алюминия, меди и пластиков, где важно предотвращение налипания материала (адгезии).
Требуется ли специальное помещение для установки?
Да. Помещение должно иметь площадь не менее 30-40 кв.м. для размещения самой установки, систем охлаждения (чиллер) и компрессоров. Необходима подводка трехфазного электропитания (380В, 50-100 кВт в зависимости от модели), технической воды для охлаждения и вентиляции. Пол должен быть ровным и виброустойчивым.
Риски и проблемы, с которыми вы столкнетесь
Будем честны: не все проходит гладко. Вот реальные проблемы, с которыми сталкиваются владельцы машин для вакуумного покрытия ленточных пил.
Проблема 1: Отслоение покрытия на вершине зуба.
Это классическая проблема геометрии. Острая кромка зуба имеет малый радиус, и концентрация напряжений в покрытии там максимальна.
Решение: Обязательная микро-обработка кромок (honeing) перед напылением. Снятие микро-заусенцев и создание небольшого радиуса скругления (0.02-0.05 мм) значительно повышает адгезию. Также помогает нанесение градиентного подслоя.
Проблема 2: “Теневой эффект” при намотке.
Если пиля намотана на барабан слишком плотно, внешние витки экранируют внутренние. Внутренняя сторона ленты остается непокрытой или покрытие получается тонким.
Решение: Использование специальных разделителей или изменение шага намотки. В современных машинах применяются системы планетарного вращения, которые постоянно меняют угол падения плазмы на ленту, минимизируя этот эффект.
Проблема 3: Перегрев тонких лент.
Ленты толщиной 0.5-0.8 мм очень чувствительны к теплу. Во время напыления они могут нагреваться выше точки отпуска стали, теряя твердость.
Решение: Контроль температуры термопарами, прикрепленными к тестовым образцам ленты. Использование импульсных режимов напыления, которые дают время на остывание между импульсами. Установка водяного охлаждения держателей.
Заключение и следующие шаги
Инвестиции в машину для вакуумного покрытия ленточной пилы в 2026 году — это стратегический шаг к снижению себестоимости продукции и повышению качества ваших услуг. Технология PVD доказала свою эффективность, а оборудование стало доступнее и надежнее. Ключ к успеху — не только в покупке “железа”, но и в освоении технологии: правильная подготовка, подбор режимов и контроль качества.
Не пытайтесь сэкономить на вакуумной системе или источниках питания. Это те компоненты, которые определяют качество покрытия. Выбирайте поставщика, который готов предоставить технологическую поддержку и обучить ваш персонал. Помните, что вы покупаете не просто станок, а способность производить высококонкурентный продукт.
Если вы готовы рассмотреть варианты оборудования, оцените свои текущие объемы потребления пил и рассчитайте потенциальную экономию. Свяжитесь с нами сегодня для получения детального технического предложения и консультации по подбору конфигурации установки под ваши конкретные задачи. Мы поможем избежать типичных ошибок новичков и запустить производство покрытия в кратчайшие сроки, опираясь на опыт таких лидеров отрасли, как «Айкес Технолоджи».
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами по выбору материалов для мишеней PVD и методам контроля качества вакуумных покрытий.