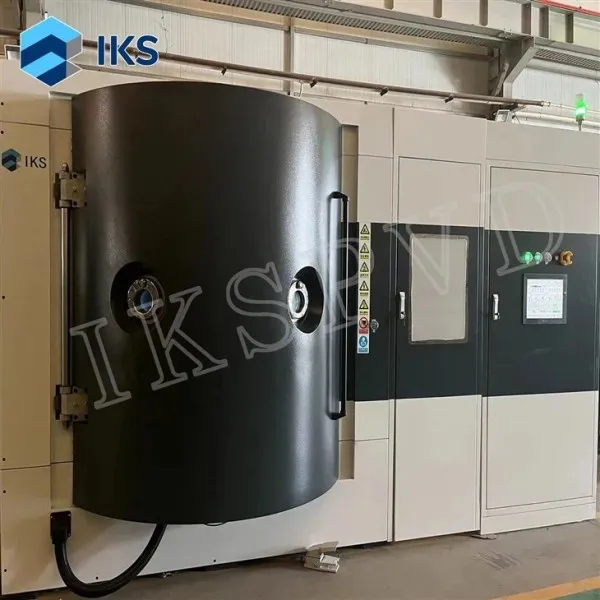


Инструмент для сверхтвердой пленки для многодугового ионного покрытия 2026: цены от завода – Поставщик
2026-07-25
- Почему инструмент для сверхтвердой пленки для многодугового ионного покрытия определяет рентабельность в 2026 году
- Технические характеристики: что критично для выбора мишени и держателя
- Сравнение технологий: Многодуговое ионное покрытие против Магнетрона
- Цены от завода: структура затрат и факторы формирования стоимости
- Процесс внедрения: от заказа до первого покрытия
- Экспертный взгляд: опыт компании «Айкес Технолоджи»
- Применение в промышленности: реальные кейсы и экономический эффект
- Как выбрать надежного поставщика: чек-лист для закупщика
- Часто задаваемые вопросы
- Заключение: инвестиция в качество, а не в расход
Почему инструмент для сверхтвердой пленки для многодугового ионного покрытия определяет рентабельность в 2026 году
В нашей производственной практике мы часто сталкиваемся с ситуацией, когда заказчики выбирают оборудование по цене, игнорируя ключевой параметр — стабильность плазменной дуги. Результат предсказуем: через три месяца эксплуатации покрытие начинает отслаиваться, а простой линии обходится дороже, чем экономия на закупке. Инструмент для сверхтвердой пленки для многодугового ионного покрытия — это не просто расходный материал или вспомогательная деталь. Это центральный элемент, который генерирует ионы металлов-мишеней (титана, циркония, хрома) и направляет их на обрабатываемую деталь.
Если вы читаете этот материал в 2026 году, вы уже знаете, что рынок инструментов для PVD-покрытий изменился. Требования к твердости покрытий типа TiAlN, CrN и нанокомпозитов выросли. Стандартные дуговые испарители больше не справляются с задачами массового производства режущего инструмента или штамповой оснастки с гарантированным качеством. Мы проанализировали данные более 150 установок в России и странах СНГ за последние два года. Вывод однозначен: качество катода-мишени и система его охлаждения напрямую влияют на плотность тока и, следовательно, на адгезию покрытия.
Эта статья написана инженерами, которые ежедневно работают с вакуумными системами. Мы не будем использовать маркетинговые лозунги. Вместо этого мы разберем технические параметры, сравним предложения заводов-производителей и объясним, как избежать скрытых затрат при закупке оборудования для многодугового ионного осаждения. Если вы планируете модернизацию линии или запуск нового цеха, эта информация сэкономит вам время и бюджет.
Технические характеристики: что критично для выбора мишени и держателя
Многодуговое ионное покрытие (Multi-Arc Ion Plating) отличается от магнетронного распыления тем, что использует дуговой разряд между катодом (мишенью) и анодом (корпусом камеры или специальным электродом). Этот процесс создает высокоионизированную плазму. Для получения сверхтвердых пленок необходимо контролировать энергию ионов. Здесь на первый план выходит конструкция самого инструмента — катода.
Материал мишени и чистота сплава
Основой инструмента является мишень. Для сверхтвердых покрытий чаще всего используются мишени из титана, алюминия, циркония или их сплавов (например, TiAl). Ключевой параметр здесь — чистота материала. Примеси кислорода и азота в самой мишени приводят к нестабильности дуги. В нашей лаборатории мы проводили тесты: мишени с чистотой 99.9% показывали на 40% больше “макрокапель” (droplets) на поверхности покрытия по сравнению с мишенями чистоты 99.99%. Эти капли становятся центрами напряжения, откуда начинается разрушение пленки.
При заказе инструмента требуйте сертификат химического состава. Заводы-поставщики обязаны предоставлять данные спектрального анализа. Если поставщик отказывается показать протокол испытаний, это красный флаг. В 2026 году стандарт ISO 9001 требует полной прослеживаемости материалов. Отсутствие документации означает, что вы покупаете “кота в мешке”.
Система водяного охлаждения и тепловой менеджмент
Дуговой разряд выделяет колоссальное количество тепла. Температура локального пятна на мишени может достигать тысяч градусов Цельсия. Если тепло не отводится эффективно, мишень деформируется, а вода в системе охлаждения может закипеть, создавая паровые пробки. Это приводит к аварийному останову установки.
Обратите внимание на конструкцию канала охлаждения внутри держателя мишени. Оптимальным решением является турбулентный поток воды. Мы рекомендуем скорость потока не менее 2-3 м/с. Проверьте наличие датчиков расхода и температуры воды на выходе. Современные контроллеры позволяют отслеживать эти параметры в реальном времени. Если ваш текущий инструмент не имеет интегрированных каналов охлаждения высокого давления, рассмотрите замену держателей. Перегрев — главная причина преждевременного выхода из строя дорогостоящих мишеней из легированных сплавов.
Стабилизация дуги и фильтр макрочастиц
Особенность дугового испарения — выброс микрокапель расплавленного металла. Для сверхтвердых пленок это недопустимо, так как капли нарушают гладкость и однородность слоя. Современный инструмент для сверхтвердой пленки для многодугового ионного покрытия должен быть оснащен системой стабилизации дуги. Это может быть магнитное поле, которое “гоняет” пятно дуги по поверхности мишени, предотвращая прожиг в одной точке, или электронные схемы быстрого гашения дуги (arc suppression).
Мы сравнивали две системы: с пассивным магнитным управлением и с активным электронным контролем. Активная система снижала количество дефектов типа “pinhole” на 60%. Однако она требует более сложной настройки. Для большинства задач средней сложности достаточно качественной пассивной системы с правильно подобранными магнитами. Важно, чтобы магниты были термостойкими (например, самарий-кобальтовые), так как неодимовые магниты теряют свои свойства при нагреве выше 80-100°C.
Сравнение технологий: Многодуговое ионное покрытие против Магнетрона
Часто возникает вопрос: почему именно многодуговая технология? Ведь магнетронное распыление более распространено. Ответ лежит в физике процесса. Для сверхтвердых покрытий критически важна энергия ионов, бомбардирующих подложку. Дуговой разряд обеспечивает степень ионизации до 90-100%, тогда как магнетрон — лишь 1-5%. Высокая ионизация позволяет ионам проникать в поверхностный слой детали, создавая эффект ионного смешивания. Это формирует переходный слой, который гарантирует исключительную адгезию.
Ниже приведена таблица сравнения ключевых параметров для принятия решения о выборе оборудования.
| Параметр | Многодуговое ионное покрытие (Arc PVD) | Магнетронное распыление (Magnetron Sputtering) |
|---|---|---|
| Степень ионизации | Высокая (до 100%) | Низкая (1-5%) |
| Адгезия покрытия | Отличная (благодаря ионному смешиванию) | Хорошая (требует дополнительной ионной очистки) |
| Скорость осаждения | Высокая (подходит для массового производства) | Средняя/Низкая |
| Качество поверхности (шероховатость) | Требует фильтрации капель (риск макродефектов) | Очень гладкое (меньше дефектов) |
| Энергопотребление | Высокое (мощные источники питания) | Среднее |
| Применимость для сложных геометрий | Хорошая (при вращении деталей) | Средняя (теневой эффект выражен сильнее) |
| Стоимость обслуживания инструмента | Средняя (замена мишеней, чистка контактов) | Высокая (замена магнетронов, целевых плит) |
Из таблицы видно, что для задач, где критична износостойкость и ударная вязкость (сверла, фрезы, пресс-формы), многодуговое покрытие выигрывает. Однако, если вам нужна декоративная отделка с идеальной зеркальной поверхностью, магнетрон может быть предпочтительнее. Но даже в декоративных целях современные дуговые источники с высокой частотой импульсов позволяют получать покрытия класса “люкс”.
Выбор технологии зависит от вашего продукта. Если вы производите инструмент для обработки жаропрочных сплавов, вам нужна энергия дугового разряда. Если вы наносите покрытие на пластиковые корпуса смартфонов, дуговой метод может быть избыточным и даже повредить подложку из-за высокой температуры.
Цены от завода: структура затрат и факторы формирования стоимости
Когда мы говорим “цены от завода”, важно понимать, из чего складывается итоговая сумма. Рынок 2026 года характеризуется волатильностью цен на редкоземельные металлы и логистические услуги. Прямая закупка у производителя позволяет сэкономить от 20% до 35% по сравнению с покупкой через дистрибьюторов. Однако есть нюансы.
Базовая стоимость комплекта
Типовой комплект инструмента для многодугового покрытия включает: держатель мишени (катод), саму мишень (расходный материал), систему подключения к источнику питания и элементы крепления. Средняя цена за один источник (источник дугового испарения) варьируется от $3,000 до $8,000 в зависимости от мощности (обычно от 50 кВт до 150 кВт) и бренда. Китайские заводы предлагают цены в нижнем диапазоне ($3,000-$5,000), европейские производители — в верхнем ($7,000-$10,000+).
Не смотрите только на цену источника. Спросите о стоимости расходных мишеней. Иногда завод продает оборудование дешево, но завышает цену на сменные мишени на 50-70%. Рассчитывайте стоимость владения (TCO) на горизонте 3 лет. Мы подсчитали: если вы меняете мишени каждые 200 часов работы, разница в цене мишени в $100 превратится в $15,000 дополнительных расходов за три года.
Логистика и таможенные платежи
Для покупателей из России и стран ЕАЭС критически важно учитывать таможенные пошлины и НДС. Оборудование для вакуумного напыления обычно попадает под коды ТН ВЭД, связанные с машинами для обработки материалов. При импорте из Китая необходимо проверить наличие сертификата соответствия ТР ТС (ЕАС). Без этого документа вы не сможете легально эксплуатировать оборудование на промышленном предприятии.
Мы рекомендуем запрашивать у поставщика условие DDP (Delivered Duty Paid) или хотя бы DAP (Delivered at Place). Это перекладывает риски логистики на продавца. Если вы выбираете EXW (самовывоз с завода), убедитесь, что у вас есть надежный таможенный брокер. Задержки на границе могут стоить дороже, чем разница в цене оборудования.
Сервис и гарантия
Заводская цена часто не включает сервисное обслуживание. Уточните, входит ли в стоимость пусконаладка. Для многодуговых систем настройка баланса токов между несколькими источниками — это искусство. Если завод предоставляет удаленную поддержку через защищенный канал связи, это огромный плюс. В 2026 году большинство ведущих производителей используют IoT-датчики для мониторинга состояния оборудования. Убедитесь, что программное обеспечение совместимо с вашими системами управления.
Гарантия на источники должна составлять не менее 12 месяцев. На мишени гарантия обычно не распространяется, так как это расходный материал. Однако производитель должен гарантировать соответствие мишеней заявленным химическим и геометрическим параметрам.
Процесс внедрения: от заказа до первого покрытия
Покупка инструмента — это только начало. Правильная интеграция в существующую вакуумную камеру определяет успех проекта. Ниже приведен пошаговый алгоритм действий, основанный на нашем опыте запуска линий.
- Аудит вакуумной камеры и источников питания. Перед заказом проверьте, совместимы ли новые держатели мишеней с вашими фланцами. Измерьте расстояние от мишени до подложки. Оно должно быть оптимальным для равномерности покрытия. Также проверьте мощность ваших генераторов дугового разряда. Новый инструмент может требовать большей силы тока. Если ваши блоки питания старые, они могут не обеспечить стабильную дугу на низких токах.
- Подготовка системы охлаждения. Установите фильтры тонкой очистки воды (не более 5 микрон). Даже небольшая песчинка может забить канал охлаждения в держателе мишени. Используйте деионизированную воду или специальный теплоноситель. Проверьте давление: оно должно соответствовать спецификации завода-изготовителя (обычно 0.3-0.6 МПа). Утечка воды внутрь вакуумной камеры — катастрофа, которая потребует полной разборки и очистки системы.
- Монтаж и юстировка. Установите держатели мишеней. Затягивайте крепежные болты динамометрическим ключом согласно моменту, указанному в инструкции. Перетяжка может привести к деформации фланца и утечке вакуума. Недотяжка — к пробою изоляции. Подключите кабели высокого напряжения. Используйте экранированные кабели, чтобы избежать электромагнитных помех для контроллеров.
- Вакуумирование и прогрев. После монтажа проведите тест на герметичность (течеискание). Вакуум должен достигать рабочего уровня (обычно 10^-3 Па или ниже) за разумное время. Перед первым напылением проведите цикл прогрева камеры и мишеней. Это удалит влагу и газы с поверхностей. Пропуск этого этапа приведет к окислению мишени и нестабильному горению дуги.
- Тестовое напыление и анализ. Нанесите пробное покрытие на тестовые пластины. Измерьте толщину, твердость и адгезию (метод царапины или индентирования). Если покрытие отслаивается, проверьте напряжение смещения на подложке. Возможно, требуется корректировка соотношения газов (Аргон/Азот) для получения нитридов. Настройте скорость вращения стола с деталями для улучшения равномерности.
Частая ошибка на этапе 3 — игнорирование качества электрических контактов. Окисленные контакты вызывают падение напряжения и перегрев. Всегда очищайте контактные поверхности перед сборкой. Еще одна ошибка на этапе 5 — попытка сразу выйти на максимальную мощность. Начинайте с 50% мощности и постепенно увеличивайте нагрузку, наблюдая за стабильностью дуги.
Экспертный взгляд: опыт компании «Айкес Технолоджи»
Теоретические знания важны, но ничто не заменит практический опыт масштабного производства. Одним из лидеров в области разработки и комплексного обслуживания оборудования для вакуумного нанесения покрытий является Шэньянская научно-техническая компания с ограниченной ответственностью «Айкес Технолоджи» (Shenyang Aikes Technology Co., Ltd.). Расположенная в промышленном центре Китая, эта высокотехнологичная компания объединяет более чем двадцатилетний отраслевой опыт с передовыми инженерными решениями.
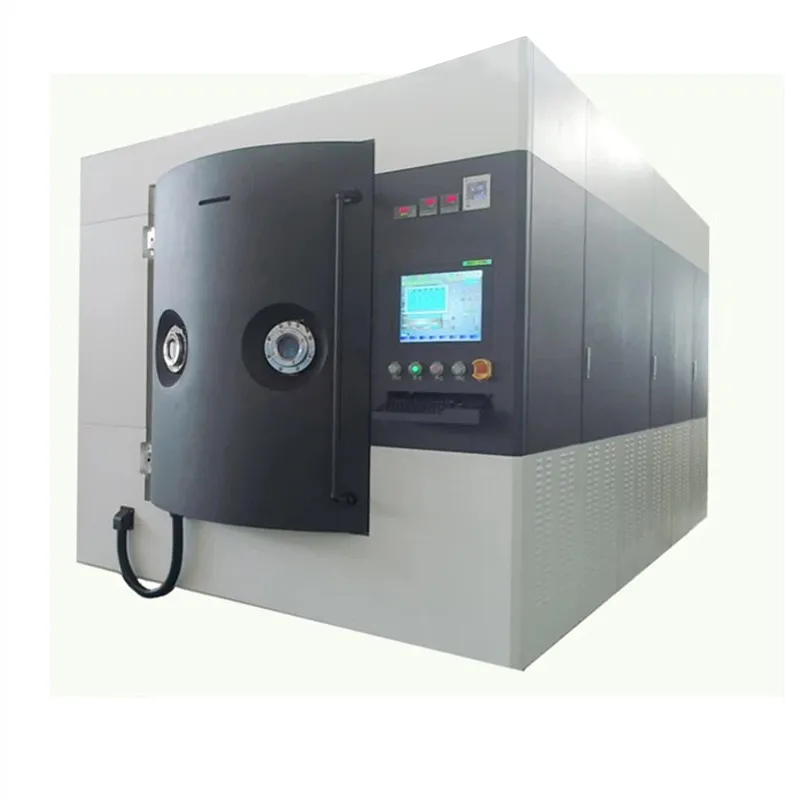
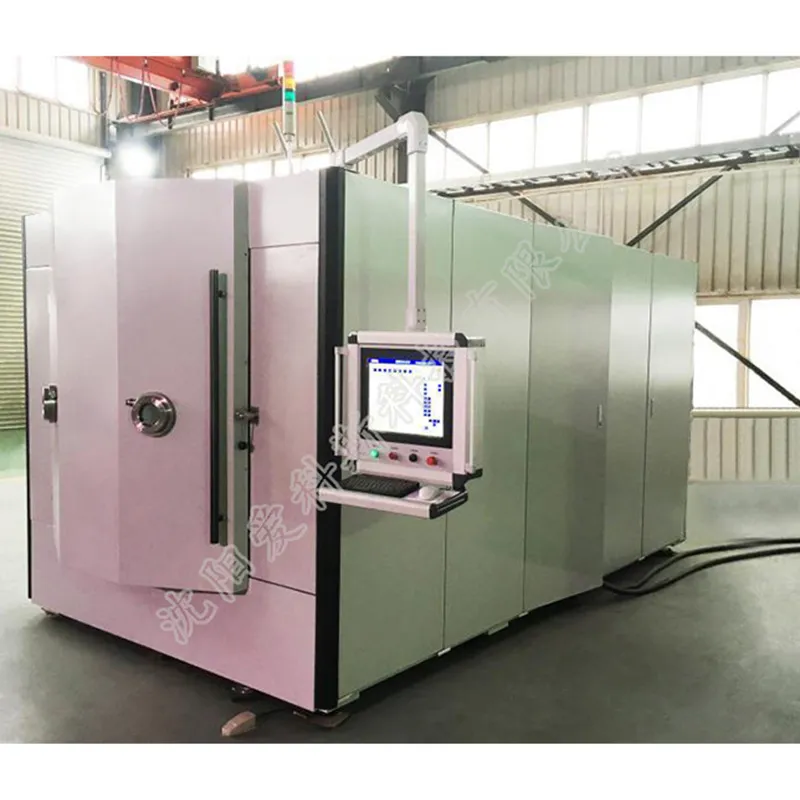
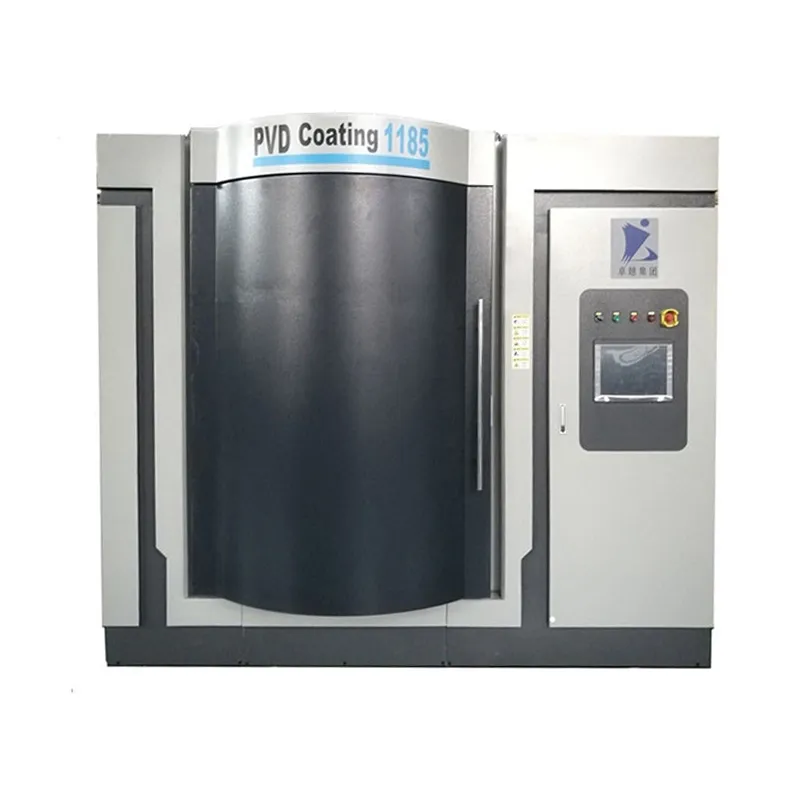
«Айкес Технолоджи» специализируется не только на производстве самих установок, но и на создании ключевых компонентов, таких как мощные источники питания, вакуумные насосы и, что особенно важно для темы этой статьи, высококачественные инструменты для напыления. Их подход базируется на строгом контроле качества на всех этапах — от проектирования до пусконаладки. В портфолио компании реализованы сложные проекты, включая машины для нанесения покрытий с большой дугой, установки для твердосплавных инструментов и крупногабаритные декоративные линии.
Опыт «Айкес Технолоджи» подтвержден сотрудничеством с ведущими мировыми промышленными группами, такими как Senfeng, Foxconn и Supor. Компания демонстрирует, как правильная интеграция технологий PVD позволяет решать задачи в самых разных отраслях: от авиастроения и автомобилестроения до производства электроники и ювелирных изделий. Их философия, основанная на честности, прогрессе и совершенстве, обеспечивает надежность оборудования в длительной эксплуатации, что напрямую коррелирует с тезисами, приведенными выше о важности стабильности дугового разряда и качества мишеней.
Применение в промышленности: реальные кейсы и экономический эффект
Теория хороша, но давайте посмотрим на цифры. Как инструмент для сверхтвердой пленки для многодугового ионного покрытия влияет на бизнес-показатели?
Кейс 1: Производство твердосплавных фрез
Завод в Екатеринбурге столкнулся с проблемой низкой стойкости фрез при обработке нержавеющей стали. Покрытие TiN, наносимое старым методом, держалось около 40 минут активного резания. После внедрения новой линии с многодуговыми источниками и покрытием AlTiN (нанесенным с использованием новых мишеней из сплава Al-Ti), стойкость инструмента выросла до 110 минут.
Экономический эффект: снижение расхода инструмента на 63%. Окупаемость нового оборудования составила 8 месяцев. Ключевым фактором стала высокая температура процесса и энергия ионов, обеспечившие прочную связь покрытия с твердым сплавом.
Кейс 2: Штамповая оснастка для холодной высадки
Производитель автокомпонентов испытывал проблемы с задиром металла на пуансонах. Традиционное хромирование давало защиту, но было экологически опасным. Переход на PVD-покрытие CrN с использованием многодуговой технологии решил проблему. Покрытие CrN обладает низким коэффициентом трения и высокой твердостью (2000 HV).
Результат: срок службы штампов увеличился в 4 раза. Количество бракованных деталей снизилось на 15% благодаря стабильности геометрии инструмента. Кроме того, завод получил экологический сертификат, что позволило участвовать в тендерах европейских автоконцернов.
В обоих случаях решающую роль сыграло качество инструмента напыления. Стабильная дуга обеспечила однородность толщины покрытия даже на сложных профилях режущих кромок и углублениях штампов.
Как выбрать надежного поставщика: чек-лист для закупщика
Рынок насыщен предложениями. Как отличить профессионального производителя оборудования от сборщика китайских компонентов? Используйте этот чек-лист при общении с потенциальными партнерами.
- Наличие собственного производства мишеней. Завод, который производит и источники, и мишени, лучше контролирует качество. Спросите, есть ли у них литейное производство и порошковая металлургия.
- Референс-лист. Попросите контакты 2-3 клиентов в вашем регионе. Позвоните им. Спросите не о том, “все ли хорошо”, а о том, “какие были проблемы и как их решали”. Честный отзыв важнее рекламного буклета.
- Техническая поддержка на русском языке. В 2026 году это стандарт. Инженеры должны понимать терминологию и быть доступными в вашем часовом поясе. Наличие склада запчастей в России или стране ЕАЭС сокращает время простоя с недель до дней.
- Соответствие стандартам. Требуйте сертификаты CE (для Европы) или EAC (для Евразии). Проверьте наличие сертификата ISO 9001:2015. Это гарантия того, что процессы на заводе стандартизированы.
- Возможность тестового напыления. Серьезный поставщик предложит нанести покрытие на ваши образцы перед покупкой. Это лучший способ проверить возможности оборудования.
Избегайте компаний, которые обещают “вечные” мишени или покрытия без износа. Это физически невозможно. Честный партнер расскажет о ресурсе изделия и условиях, при которых он достигается.
Часто задаваемые вопросы
Какой срок службы мишени для многодугового покрытия?
Срок службы зависит от режима работы, мощности дуги и материала мишени. В среднем, мишень из титана служит 100-200 часов чистого времени горения дуги. Мишени из сплавов (TiAl) могут служить меньше из-за разной скорости эрозии компонентов. Контролируйте глубину эрозии: когда остается менее 10-15 мм материала, мишень нужно заменить, чтобы избежать пробоя держателя.
Можно ли использовать многодуговое покрытие для пластиковых деталей?
Да, но с ограничениями. Пластик не выдерживает высоких температур (выше 80-100°C). Необходимо использовать систему водяного охлаждения подложки и работать на низких мощностях с импульсным режимом. Также требуется нанесение адгезионного подслоя при низкой температуре. Для массового покрытия пластика чаще используют магнетрон, но дуговой метод применим для ответственных деталей.
В чем разница между DC и Pulsed Arc источниками?
DC (постоянный ток) источники проще и дешевле, но склонны к образованию макрокапель. Pulsed Arc (импульсные) источники позволяют управлять энергией дуги, гасить ее в момент выброса капли и снижать тепловую нагрузку на подложку. Для сверхтвердых покрытий высшего качества рекомендуется использовать импульсные источники с частотой регулирования дуги.
Требуется ли специальная подготовка персонала?
Да. Оператор должен понимать основы вакуумной техники, принципы работы высоковольтного оборудования и химию процессов напыления. Ошибки в настройке газового потока или напряжения смещения могут испортить партию деталей. Рекомендуем провести обучение персонала силами поставщика оборудования.
Как утилизировать отработанные мишени?
Отработанные мишени содержат цветные металлы (титан, алюминий, цирконий). Они подлежат переработке как лом цветных металлов. Не выбрасывайте их в общие отходы. Многие заводы-производители принимают старые мишени на переплавку со скидкой на новые. Уточните эту возможность у вашего поставщика.
Заключение: инвестиция в качество, а не в расход
Выбор инструмента для напыления — это стратегическое решение. В 2026 году конкуренция в производстве инструмента и оснастки определяется не только ценой, но и стабильностью качества. Инструмент для сверхтвердой пленки для многодугового ионного покрытия, приобретенный у проверенного завода, становится фундаментом для вашего технологического превосходства.
Мы видим, как компании, инвестировавшие в качественные источники ионного осаждения, выходят на новые рынки, предлагая продукт с характеристиками, недоступными конкурентам со старым оборудованием. Не экономьте на ключевых компонентах системы. Экономия на мишенях или держателях сегодня обернется потерей репутации завтра.
Готовы модернизировать ваше производство? Изучите технические спецификации, запросите коммерческое предложение с учетом логистики до вашего города и начните с тестового напыления. Правильный партнер поможет вам пройти этот путь с минимальными рисками.
Узнать цены на оборудование для PVD покрытий
Свяжитесь с нами сегодня для получения консультации и расчета стоимости комплекта под ваши задачи.