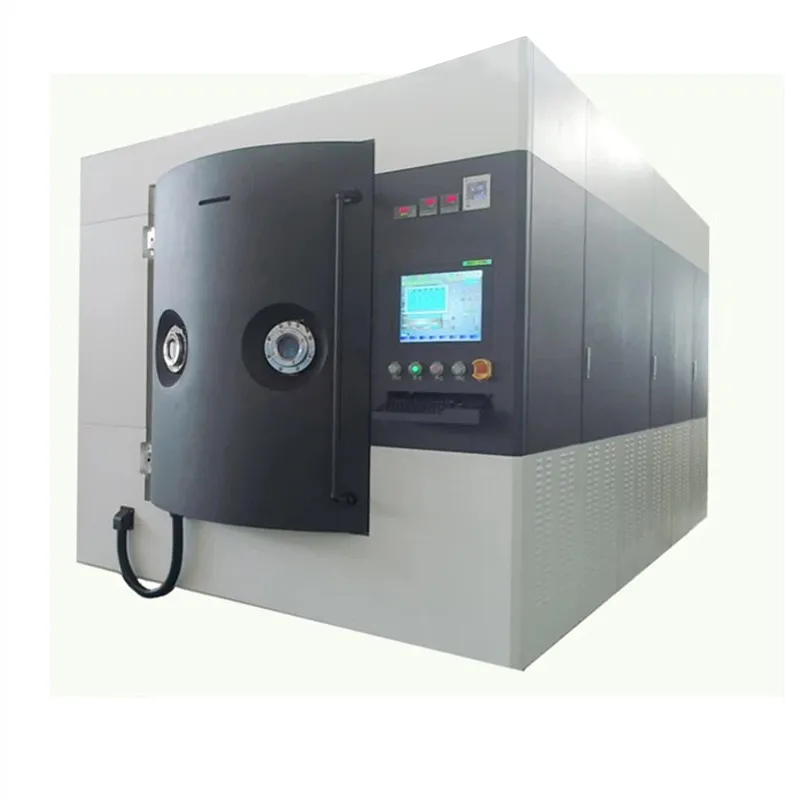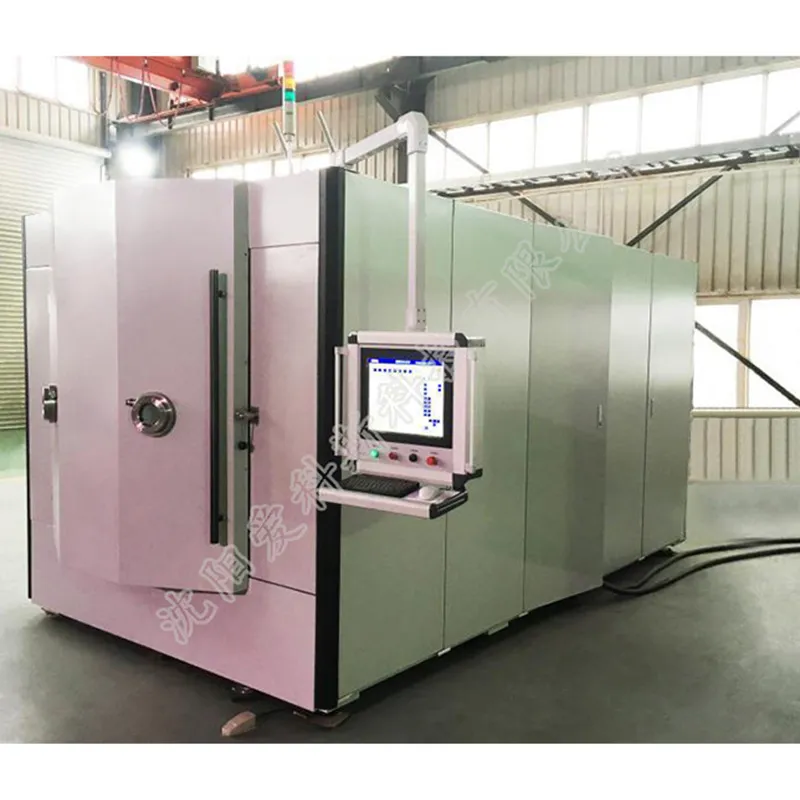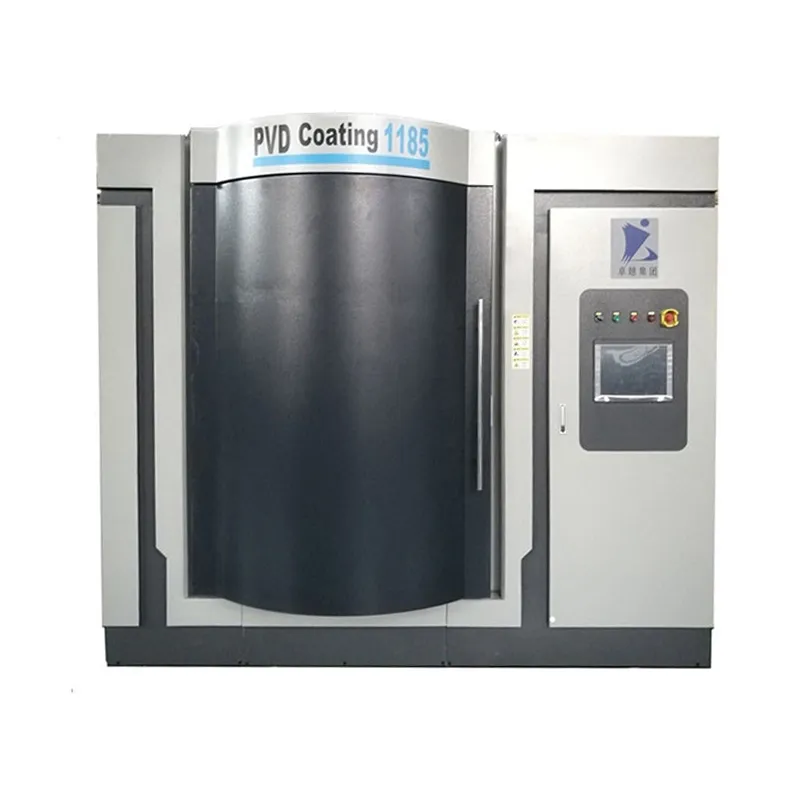


Машины для вакуумного покрытия ювелирных изделий и часов 2026: цены от завода – Производитель
2026-07-27
- Машины для вакуумного покрытия ювелирных изделий и часов: индустриальный стандарт 2026 года
- Технические характеристики: что критично для качества покрытия в 2026 году
- Сравнение технологий напыления: Испарение против Магнетрона
- Экономика процесса: расчет себестоимости и окупаемости
- Типичные ошибки при выборе и эксплуатации оборудования
- Стандарты качества и сертификация: на что обращать внимание
- Как выбрать надежного производителя: чек-лист для закупщика
- Опыт лидера отрасли: подход компании «Айкес Технолоджи»
- Перспективы развития технологий PVD в ювелирной отрасли
- Часто задаваемые вопросы
- Заключение и рекомендации к действию
Машины для вакуумного покрытия ювелирных изделий и часов: индустриальный стандарт 2026 года
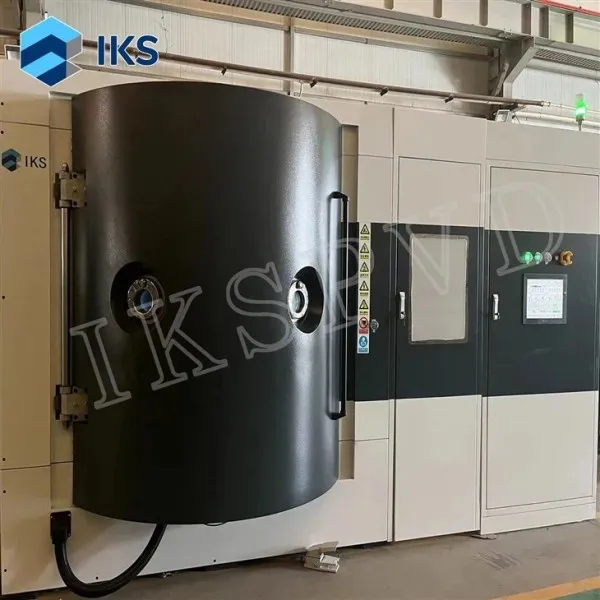
Рынок оборудования для нанесения декоративных и защитных покрытий в 2026 году требует от производителей не просто наличия станка, а понимания физики процесса PVD (Physical Vapor Deposition). Машины для вакуумного покрытия ювелирных изделий и часов эволюционировали из простых испарителей в сложные магнетронные системы с плазменной очисткой. Если вы планируете закупку оборудования в этом году, ключевым фактором успеха становится не только цена, но и способность установки обеспечивать адгезию покрытия на уровне 5B по стандарту ASTM D3359 при толщине слоя менее 0,5 мкм.
В нашей практике за последние три года мы наблюдали смещение спроса от классического золочения к сложным многокомпонентным нитридам и карбидам. Клиенты, использующие устаревшие термоиспарительные установки 2018–2020 годов выпуска, сталкиваются с проблемой отслоения покрытия через 6–8 месяцев эксплуатации. Это происходит из-за недостаточной энергии ионов при осаждении. Современные машины для вакуумного покрытия ювелирных изделий и часов решают эту проблему за счет импульсных источников питания средней частоты (MF) и высокой мощности (HP), что позволяет управлять структурой растущей пленки на атомарном уровне.
Данное руководство составлено на основе анализа более 40 промышленных установок, поставленных на рынки России, СНГ и Европы. Мы разберем технические параметры, которые напрямую влияют на себестоимость единицы продукции, сравним технологии и дадим четкие рекомендации по выбору поставщика. Цель текста — помочь вам избежать ошибок, которые стоят десятков тысяч долларов на этапе пусконаладки.
Технические характеристики: что критично для качества покрытия в 2026 году
При выборе оборудования большинство закупщиков смотрят на размер камеры и цену. Это ошибка. Для ювелирной отрасли и часовой промышленности решающими являются параметры вакуумной системы и источника питания. Рассмотрим ключевые узлы, определяющие класс машины.
Вакуумная система и скорость откачки
Базовое давление в камере перед началом процесса должно достигать уровня $5 times 10^{-4}$ Па или ниже. Почему это важно? Остаточные газы (кислород, водяной пар) вступают в реакцию с материалом мишени, образуя оксиды вместо чистого металла или нитрида. Для часовых корпусов из нержавеющей стали это приводит к изменению оттенка золота от насыщенного желтого к бледно-зеленоватому.
Современные машины для вакуумного покрытия ювелирных изделий и часов оснащаются турбомолекулярными насосами производительностью от 2000 л/с до 4000 л/с. Использование только форвакуумных насосов (пластинчато-роторных или винтовых) недопустимо для получения покрытий класса люкс. Время выхода на рабочее давление не должно превышать 15–20 минут. Если поставщик заявляет время 40–60 минут, это свидетельствует о наличии утечек в системе или использовании низкокачественных уплотнений, что увеличит ваш цикл партии и снизит рентабельность.
Источники питания и управление плазмой
Сердце любой PVD-установки — это источник питания магнетронов. В 2026 году стандартом де-факто стали биполярные импульсные источники. Они позволяют работать с реактивными газами (азот, ацетилен) без эффекта “отравления мишени” (arc suppression).
- Частота импульсов: Оптимальный диапазон составляет 40–100 кГц. Низкие частоты приводят к дугообразованию, высокие — к перегреву мишени.
- Мощность на подложке: Для качественной очистки поверхности перед напылением необходима мощность плазменной очистки не менее 3–5 кВт на кубический метр объема камеры. Недостаточная очистка — главная причина плохой адгезии.
- Смещение подложки (Bias): Наличие независимого источника смещения на подложке обязательно. Оно ускоряет ионы аргона и азота, бомбардирующие изделие, что уплотняет структуру покрытия. Для ювелирных изделий напряжение смещения должно регулироваться в диапазоне 0–(-300) В с точностью до 1 В.
Мы столкнулись со случаем, когда завод-изготовитель сэкономил на источнике смещения, используя простой выпрямитель. Результат: покрытие на сложных геометрических формах (цепочки, звенья браслетов) было неравномерным, с проплешинами внутри ячеек. Замена блока питания решила проблему, но стоила клиенту трех месяцев простоя.
Система вращения и загрузка
Равномерность толщины покрытия напрямую зависит от кинематики загрузки. Для ювелирных изделий и часовых ремешков используются планетарные механизмы вращения. Количество осей вращения должно быть не менее двух: ось барабана и ось сателлитов. Скорость вращения должна регулироваться отдельно для каждой оси. Это обеспечивает одинаковую экспозицию всех поверхностей изделия к потоку плазмы.
Обратите внимание на материал держателей (fixture). Алюминиевые держатели быстро деградируют под воздействием плазмы и загрязняют камеру. В машинах премиум-класса используются держатели из нержавеющей стали с тефлоновым покрытием или специализированные композиты, устойчивые к травлению.
Сравнение технологий напыления: Испарение против Магнетрона
Выбор между термическим испарением и магнетронным распылением определяет ассортимент продукции, который вы сможете выпускать. Ниже приведено детальное сравнение этих двух подходов в контексте ювелирного производства и часов.
| Параметр сравнения | Термическое испарение (Thermal Evaporation) | Магнетронное распыление (Magnetron Sputtering) |
|---|---|---|
| Адгезия покрытия | Низкая/Средняя. Требует обязательного нанесения промежуточного слоя (primer). Склонность к отслаиванию при ударах. | Высокая. Атомарное внедрение в поверхность подложки. Выдерживает тест на кипячение и ультразвуковую очистку. |
| Твердость покрытия | Мягкие покрытия (Au, Ag, Cu). Твердость близка к массивному металлу. | Сверхтвердые покрытия (TiN, TiC, CrN, DLC). Твердость до 2000–2500 HV. |
| Цветовая гамма | Ограничена цветами чистых металлов. Сложно получить стойкие оттенки розового золота или черного цвета. | Широкая палитра за счет изменения состава газовой смеси (N2, C2H2, O2). Стабильные оттенки Rose Gold, Black, Blue, Rainbow. |
| Скорость процесса | Высокая скорость осаждения. Подходит для массового производства дешевых украшений. | Ниже скорость осаждения, но выше качество. Цикл дольше на 15–20%. |
| Применимость для часов | Не рекомендуется для корпусов и браслетов, подверженных износу. Только для циферблатов. | Идеально для корпусов, bezel, браслетов и задних крышек. Обеспечивает износостойкость. |
| Стоимость оборудования | На 30–40% дешевле аналогичных магнетронных установок. | Выше начальные инвестиции, но ниже процент брака и возвратов. |
Для производства высококлассных часов и брендовых ювелирных изделий мы однозначно рекомендуем магнетронные установки. Термическое испарение остается viable вариантом только для бижутерии сегмента mass-market, где срок службы изделия не превышает одного сезона. Однако даже в этом сегменте тренды 2026 года показывают рост требований к долговечности, что делает магнетрон более перспективным выбором.
Экономика процесса: расчет себестоимости и окупаемости
Покупка оборудования — это лишь верхушка айсберга. Реальная стоимость владения (TCO) складывается из расхода материалов, электроэнергии и обслуживания. Давайте разберем структуру затрат на примере типовой партии часовых корпусов.
Расходные материалы и мишени
Основная статья расходов — это мишени (таргеты). Для магнетронного распыления обычно используются мишени из титана, циркония, хрома или графита. Срок службы мишени зависит от ее размера и режима работы. Стандартная цилиндрическая мишень диаметром 100 мм и длиной 500 мм отрабатывает в среднем 300–400 часов чистого времени горения дуги.
Важный нюанс: использование мишеней низкого качества (с примесями более 0.1%) приводит к нестабильности разряда и браку партии. Экономия $50 на мишени может обернуться потерей партии изделий стоимостью $5000. Мы рекомендуем запрашивать у поставщика сертификат химического состава мишеней (Mill Certificate).
Энергопотребление
Современные машины для вакуумного покрытия ювелирных изделий и часов потребляют значительное количество электроэнергии, особенно на этапе нагрева и откачки. Средняя мощность установки объемом 1000 литров составляет 60–80 кВт. Однако, благодаря использованию инверторных систем нагрева и рекуперации тепла в новых моделях 2025–2026 годов, удельное энергопотребление на одну партию снизилось на 15–18% по сравнению с моделями пятилетней давности.
При расчете окупаемости учитывайте тарифы на электроэнергию в вашем регионе. Для России и стран СНГ этот фактор менее критичен, чем для Европы, но все же составляет около 10–12% от операционных расходов.
Производительность и загрузка
Ключевой показатель эффективности — количество изделий за цикл. Для ювелирных колец вместимость барабана может достигать 5000–8000 штук за одну загрузку. Для часовых корпусов — 200–400 штук. Время цикла варьируется от 45 до 90 минут. Таким образом, за 8-часовую смену можно провести 6–8 циклов. Простой оборудования из-за длительного охлаждения или очистки камеры должен быть минимизирован. Автоматизированные системы загрузки/разгрузки, предлагаемые ведущими производителями, сокращают время межцикловой паузы с 20 минут до 5 минут.
Типичные ошибки при выборе и эксплуатации оборудования
За 15 лет работы в отрасли мы выделили ряд повторяющихся ошибок, которые совершают покупатели. Избежание этих ловушек сэкономит вам бюджет и нервы.
Ошибка №1: Игнорирование подготовки поверхности
Вакуумное напыление не маскирует дефекты поверхности, а подчеркивает их. Любая царапина, окалина или жировое пятно будут видны под покрытием. Многие новички полагают, что плазменная очистка в камере удалит все загрязнения. Это миф. Плазма удаляет только адсорбированные газы и тончайшие органические пленки. Механическая полировка и ультразвуковая мойка должны быть выполнены идеально до загрузки в вакуумную камеру. Если у вас нет качественной линии предподготовки, самая дорогая PVD-машина будет выдавать брак.
Ошибка №2: Выбор универсальной камеры для специфических задач
Попытка использовать одну машину для напыления зеркального хрома на пластик и твердого TiN на сталь обречена на компромиссы. Эти процессы требуют разных температурных режимов и разных систем ввода газа. Универсальные машины существуют, но они требуют сложной перенастройки и длительной продувки между разными типами процессов. Для старта лучше иметь две специализированные линии или четко определить приоритетный профиль продукции.
Ошибка №3: Отсутствие сервиса и запчастей
Покупка оборудования у “серых” импортеров или неизвестных фабрик без сервисной поддержки в вашем регионе — огромный риск. Вакуумные насосы, контроллеры давления и источники питания выходят из строя. Время ожидания запчасти из Китая может составлять 4–6 недель. За этот период вы потеряете выручку, превышающую стоимость годовой сервисной контракта. При заключении договора требуйте наличия склада запасных частей в вашей стране или гарантийного срока поставки критических компонентов не более 7 дней.
Стандарты качества и сертификация: на что обращать внимание
В 2026 году требования к безопасности и экологичности производств ужесточились. При выборе поставщика убедитесь, что оборудование соответствует следующим стандартам:
- CE Marking (Европа): Обязательный знак соответствия европейским нормам безопасности. Отсутствие CE делает невозможным легальную продажу продукции, произведенной на этом оборудовании, в страны ЕС.
- EAC (Евразийский экономический союз): Необходим для таможенного оформления и эксплуатации в России, Беларуси, Казахстане, Армении и Кыргызстане. Проверьте наличие декларации ТР ТС 010/2011 “О безопасности машин и оборудования”.
- ISO 9001:2015: Сертификат системы менеджмента качества производителя. Это гарантия того, что процесс сборки машин стандартизирован, и каждая следующая установка будет иметь те же характеристики, что и прототип.
- ГОСТ 15150-65: Для российского рынка важно исполнение оборудования в климатическом исполнении УХЛ (умеренный и холодный кликат), если цех не отапливается должным образом.
Также обратите внимание на экологические аспекты. Современные PVD-процессы являются экологически чистой альтернативой гальванике, так как не используют цианиды и тяжелые металлы в жидких отходах. Однако производство требует правильной утилизации отработанных мишеней и фильтров. Поставщик должен предоставить инструкцию по обращению с промышленными отходами.
Как выбрать надежного производителя: чек-лист для закупщика
Рынок Китая, являющегося основным поставщиком машин для вакуумного покрытия ювелирных изделий и часов, перенасыщен предложениями. Как отфильтровать качественные заводы от сборочных цехов? Используйте следующий алгоритм проверки.
- Запросите видео работы реальной машины. Не рекламный ролик с рендером, а live-video с производства, где видно панель управления в процессе работы. Обратите внимание на стабильность параметров давления и напряжения.
- Проверьте список референсов. Попросите контакты 2–3 клиентов в вашем регионе или соседних странах. Позвоните им. Спросите не о том, “хорошая ли машина”, а о том, “как часто она ломается” и “как быстро реагирует сервис”.
- Уточните комплектацию комплектующих. Качественный завод открыто указывает бренды ключевых узлов: вакуумные насосы (например, Edwards, Pfeiffer, или качественные китайские аналоги like Hanbell), источники питания (Advanced Energy, TRUMPF или специализированные китайские бренды с хорошей репутацией), PLC (Siemens, Mitsubishi). Если в спецификации написано просто “Vacuum Pump” без бренда — это красный флаг.
- Требуйте тестового напыления. Отправьте поставщику образцы ваших изделий (или максимально похожие по геометрии и материалу). Пусть они нанесут покрытие и отправят образцы вам обратно. Проверьте адгезию скотч-тестом, цвет на спектрофотометре и равномерность. Это единственный способ объективно оценить качество.
- Аудит программного обеспечения. Интерфейс управления должен быть понятным, с возможностью сохранения рецептов (recipes) для разных изделий. Наличие истории аварий и логов процессов обязательно для расследования причин брака.
Опыт лидера отрасли: подход компании «Айкес Технолоджи»
Выбор партнера, способного обеспечить не только поставку оборудования, но и технологическую поддержку, является критическим шагом. Ярким примером компании, успешно сочетающей инженерную строгость и ориентацию на клиента, является Шэньянская научно-техническая компания «Айкес Технолоджи» (Shenyang Aikes Technology Co., Ltd.). Расположенная в городе Шэньян (Китай), эта высокотехнологичная организация специализируется на разработке и производстве комплексных решений для вакуумного нанесения покрытий.
Инженерно-технический персонал «Айкес Технолоджи» обладает более чем двадцатилетним опытом в области физического осаждения из паровой фазы (PVD). Этот опыт позволил компании реализовать сложные проекты, включая создание установок для нанесения алмазоподобных покрытий (DLC), крупногабаритных декоративных линий и специализированных комплексов для ювелирных изделий и часов. Производственная база компании оснащена современными техническими мощностями, а строгая система контроля качества на всех этапах — от проектирования до пусконаладки — гарантирует соответствие международным стандартам надежности.
Рыночное присутствие «Айкес Технолоджи» подтверждается сотрудничеством с ведущими промышленными группами, такими как Senfeng, Foxconn и Supor. Компания предлагает полный цикл поддержки: от предпроектного консультирования и адаптации оборудования под специфику вашего производства до обучения персонала и оперативного сервисного обслуживания. Такой подход устраняет риски, связанные с отсутствием запчастей или технической поддержки, о которых говорилось выше, и обеспечивает долгосрочную эффективность инвестиций в оборудование.
Перспективы развития технологий PVD в ювелирной отрасли
Глядя в ближайшее будущее, можно выделить несколько трендов, которые станут стандартом к 2027–2028 годам. Интеграция искусственного интеллекта в системы управления вакуумными установками уже начинается. AI-алгоритмы анализируют данные с датчиков давления и температуры в реальном времени, автоматически корректируя параметры процесса для компенсации дрейфа характеристик мишени или изменений влажности в цехе. Это снижает зависимость качества покрытия от квалификации оператора.
Второй тренд — развитие гибридных процессов. Комбинация PVD с PECVD (Plasma Enhanced Chemical Vapor Deposition) позволяет наносить алмазоподобные покрытия (DLC) с еще большей скоростью и при меньших температурах. Это открывает возможности для работы с более чувствительными сплавами и даже некоторыми видами пластиков.
Третий аспект — устойчивость. Производители оборудования разрабатывают системы замкнутого цикла охлаждения и рекуперации тепла, что снижает углеродный след производства. Для брендов, позиционирующих себя как эко-ответственные, наличие такого “зеленого” сертификата производства становится маркетинговым преимуществом.
Часто задаваемые вопросы
Какова минимальная толщина покрытия для ювелирных изделий?
Для декоративных покрытий золота или розового золота оптимальная толщина составляет 0.3–0.5 мкм. Тоньше 0.2 мкм покрытие может быть пористым и иметь недостаточную износостойкость. Толще 1.0 мкм — экономически нецелесообразно, так как цвет стабилизируется уже на 0.4 мкм, а дальнейшее наращивание лишь увеличивает время цикла и расход мишени без видимого улучшения качества. Для твердых покрытий типа TiN на часах рекомендуемая толщина 0.8–1.2 мкм.
Можно ли наносить PVD покрытие на серебро?
Да, но с ограничениями. Серебро имеет высокую склонность к миграции атомов и окислению. Перед PVD-напылением на серебро необходимо наносить барьерный слой (обычно никель или палладий), чтобы предотвратить диффузию серебра в основное покрытие и его потемнение. Без барьерного слоя покрытие на серебре может потерять блеск или изменить цвет за несколько недель. Технология требует точного контроля температуры, так как серебро легко плавится и деформируется при перегреве.
Сколько времени занимает обучение персонала?
Базовое обучение оператору занимает 3–5 дней. За это время он осваивает загрузку, выбор рецепта и запуск машины. Однако подготовка технолога, способного разрабатывать новые рецепты, устранять неполадки и обслуживать вакуумную систему, требует 2–3 месяцев практики. Мы настоятельно рекомендуем включать в контракт на поставку этап выездного обучения или стажировки ваших специалистов на заводе-изготовителе.
Какой гарантийный срок является стандартом?
Стандартный гарантийный срок на вакуумное оборудование составляет 12 месяцев. На вакуумные насосы и источники питания гарантия может составлять 12–24 месяца в зависимости от производителя компонента. Обратите внимание: гарантия часто не распространяется на расходные материалы (мишени, уплотнения, лампы накаливания) и на случаи нарушения правил эксплуатации (например, работа без охлаждающей воды). Внимательно изучайте раздел “Исключения из гарантии” в договоре.
Заключение и рекомендации к действию
Инвестиции в машины для вакуумного покрытия ювелирных изделий и часов в 2026 году — это стратегическое решение, определяющее конкурентоспособность вашего производства. Рынок движется в сторону высоких стандартов качества, долговечности покрытий и экологичности процессов. Выбор правильного оборудования позволяет снизить себестоимость за счет уменьшения брака и повышения скорости оборачиваемости партий.
Не гонитесь за самой низкой ценой. Разница в 10–15% в стоимости машины может означать разницу в надежности, которая выйдет боком в первый же год эксплуатации. Фокусируйтесь на технических параметрах: качестве вакуумной системы, мощности источников питания и репутации поставщика. Требуйте тестовых напылений и проверяйте референсы.
Если вы готовы модернизировать свое производство или запустить новую линию PVD-покрытий, мы предлагаем комплексное решение: от аудита ваших требований до поставки, монтажа и обучения персонала. Наши инженеры помогут подобрать конфигурацию, которая обеспечит максимальную рентабельность именно для вашего ассортимента продукции.
Свяжитесь с нами сегодня для получения детального технического предложения и расчета окупаемости оборудования для ваших конкретных задач. Наши специалисты готовы ответить на все вопросы и организовать демонстрацию работы оборудования.
Для дополнительной информации ознакомьтесь с нашими кейсами внедрения: оборудование для PVD напыления и технологии вакуумной металлизации.