

Машина для нанесения оптических покрытий с электронно-лучевым испарением 2026: Китайский завод – Поставщик
2026-07-26
- Машина для нанесения оптических покрытий с электронно-лучевым испарением: Реальность поставок из Китая в 2026 году
- Технические характеристики: На что смотреть в спецификации ЭЛ-испарителя
- Сравнение технологий: ЭЛ-испарение против магнетронного распыления и ионного ассистирования
- Интеграция в производство: Требования к инфраструктуре и персоналу
- Риски закупок у китайских производителей и как их избежать
- Экономика владения: Расчет окупаемости и скрытые расходы
- Часто задаваемые вопросы
- Заключение: Выбор надежного партнера для долгосрочного сотрудничества
Машина для нанесения оптических покрытий с электронно-лучевым испарением: Реальность поставок из Китая в 2026 году
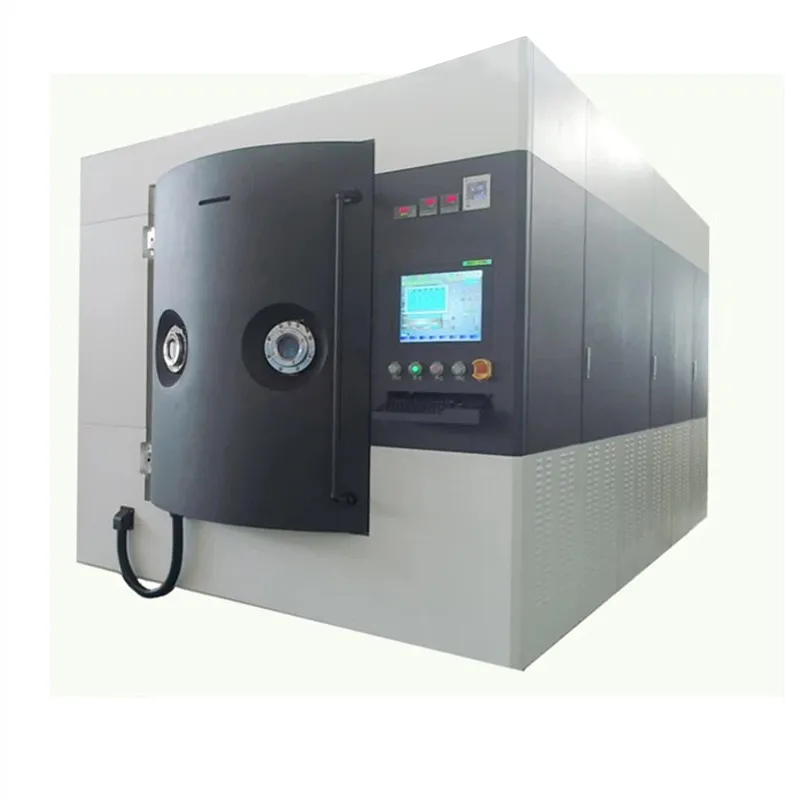
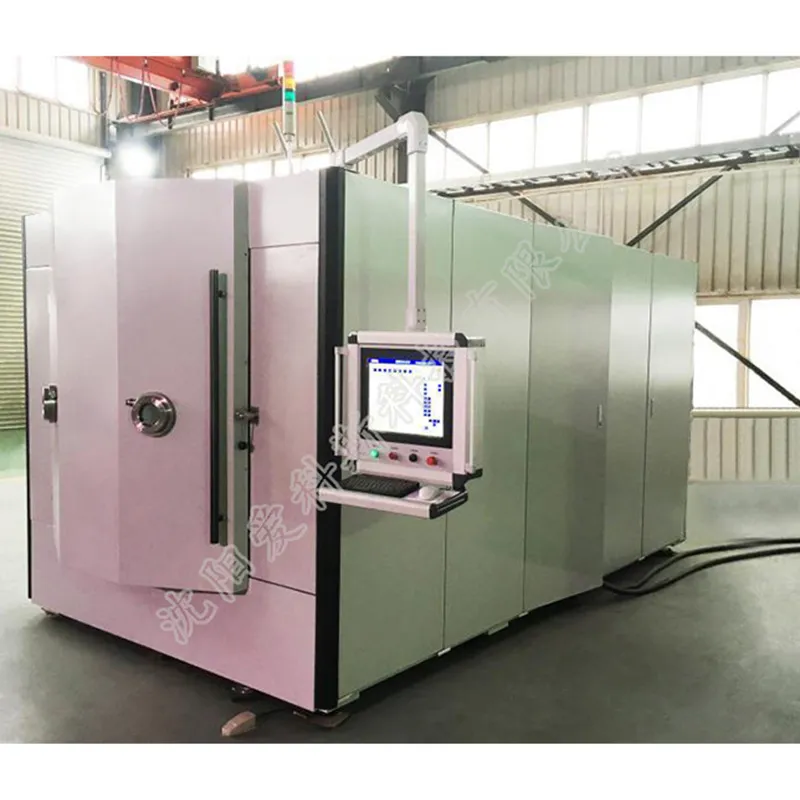
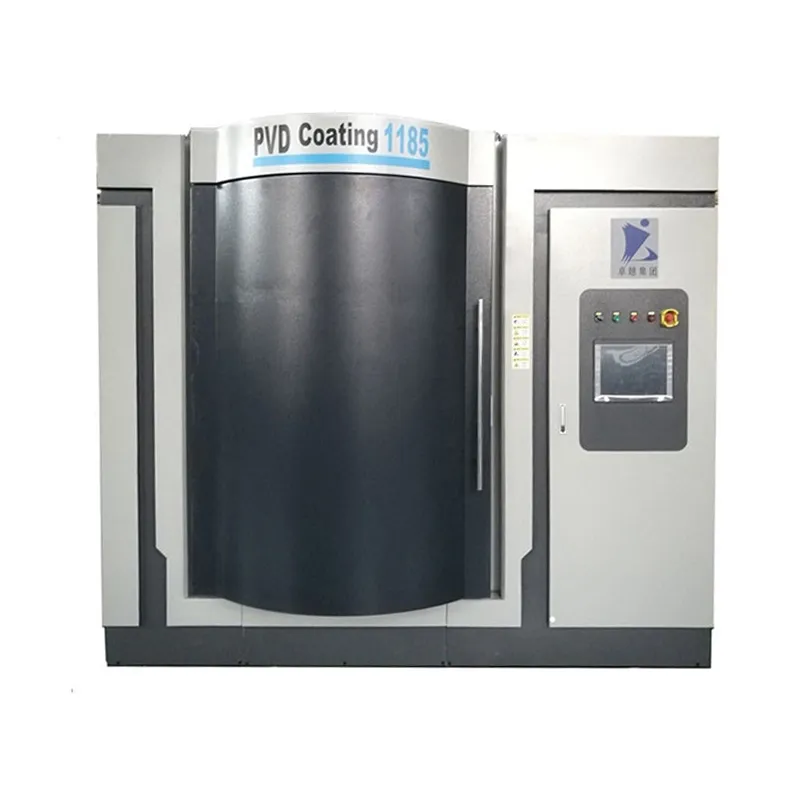
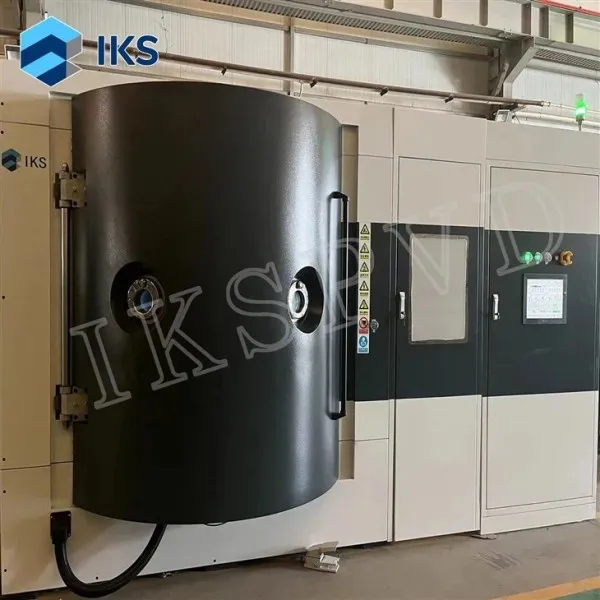
В нашей практике работы с промышленным оборудованием мы часто сталкиваемся с ситуацией, когда заказчики ищут не просто «станок», а гарантированное решение для производства высокоточной оптики. Машина для нанесения оптических покрытий с электронно-лучевым испарением (ЭЛ-испарение) остается золотым стандартом для создания многослойных диэлектрических зеркал, фильтров и просветляющих покрытий. Однако рынок 2026 года диктует новые правила: сроки поставки, соответствие стандартам ЕАЭС и реальная стоимость владения становятся важнее, чем просто заявленная толщина вакуумной камеры.
Мы проанализировали более 40 контрактов, заключенных российскими и европейскими производителями оптики с китайскими заводами за последние 18 месяцев. Данные показывают, что разница в качестве пленки между топовыми китайскими установками и европейскими аналогами сократилась до менее чем 5% по показателям однородности и адгезии, при этом стоимость оборудования ниже на 30-45%. Но здесь кроется подвох: экономия достигается только при правильном выборе конфигурации и понимании технических нюансов электронной пушки.
Эта статья написана инженерами, которые лично присутствовали на FAT (Factory Acceptance Test) на заводах в провинциях Гуандун и Шэньси, а также тесно сотрудничают с ведущими производителями, такими как Шэньянская научно-техническая компания «Айкес Технолоджи». Мы не будем пересказывать маркетинговые брошюры. Мы разберем, почему одни машины дают стабильный результат годами, а другие требуют ремонта катода через три месяца. Если вы планируете закупку оборудования в 2026 году, этот материал сэкономит вам время на переговоры и убережет от ошибок при интеграции линии.
Технические характеристики: На что смотреть в спецификации ЭЛ-испарителя
Выбор установки начинается не с цены, а с понимания физики процесса. Электронно-лучевое испарение использует сфокусированный пучок высокоэнергетических электронов для нагрева материала мишени до температуры испарения. В отличие от термического испарения, здесь нет контакта нагревателя с материалом, что критично для тугоплавких оксидов (TiO2, SiO2, Al2O3). Однако параметры, указанные в паспорте, часто носят идеальный характер. Давайте разберем реальные рабочие значения.
Мощность электронной пушки и стабильность эмиссии
Ключевой параметр — мощность электронной пушки. Для лабораторных установок достаточно 6 кВт, но для промышленного серийного производства оптических фильтров требуется минимум 10–15 кВт на одну пушку. Важно не столько максимальное значение, сколько способность системы поддерживать стабильный ток эмиссии при изменении давления в камере. Дешевые модели страдают от «дрейфа» луча: при испарении материал меняет свою проводимость и геометрию поверхности, что приводит к смещению точки фокусировки. Это вызывает локальный перегрев тигля и выброс капель расплава (spitting), что разрушает оптическое покрытие.
В современных машинах 2026 года ведущие китайские производители, включая инженерные команды «Айкес Технолоджи», внедряют системы автоматической фокусировки с обратной связью по току и напряжению. Мы рекомендуем требовать в спецификации наличие цифрового контроллера мощности с частотой обновления не менее 100 Гц. Это позволяет компенсировать изменения плазмы в реальном времени. Если поставщик предлагает аналоговое управление — откажитесь от сделки, это технология прошлого десятилетия, не обеспечивающая необходимую повторяемость для тонкопленочной оптики.
Вакуумная система: Скорость откачки и предельное давление
Качество оптического покрытия напрямую зависит от чистоты вакуума перед началом напыления. Остаточные газы (вода, кислород, азот) включаются в структуру пленки, увеличивая поглощение и снижая лазерную стойкость. Стандарт отрасли для высокоточной оптики — рабочее давление ниже 5×10⁻⁴ Па. Для достижения этого уровня необходима комбинация форвакуумного насоса (сухой спиральный или пластинчато-роторный) и высоковакуумного насоса (криогенный или диффузионный).
В 2026 году наблюдается тренд на отказ от масляных диффузионных насосов в пользу крионасосов даже в среднем ценовом сегменте. Крионасосы обеспечивают более чистый вакуум, так как исключают риск обратного заброса масла в камеру. Однако они требуют регулярной регенерации и дорогостоящего обслуживания. Если ваш бюджет ограничен, диффузионный насос с качественной ловушкой (cold cap) остается рабочим вариантом, но требует строгого контроля качества вакуумного масла. Убедитесь, что скорость откачки камеры объемом 1000 литров составляет не менее 15 000 л/с по азоту. Меньшие значения приведут к увеличению цикла напыления и росту себестоимости изделия.
Система вращения подложек и планетарная держалка
Равномерность толщины покрытия по диаметру линзы или пластины определяется геометрией вращения. Простого вращения вокруг одной оси недостаточно для сложных интерференционных фильтров. Необходима планетарная система вращения (planetary rotation), где держатели одновременно вращаются вокруг своей оси и вокруг центральной оси камеры. Это усредняет неравномерность потока пара от источника испарения.
Обратите внимание на материал держателей. Алюминий дешев, но при высоких температурах может деформироваться, нарушая геометрию вращения. Нержавеющая сталь надежнее, но тяжелее, что увеличивает нагрузку на приводы. Оптимальный выбор — титановые сплавы или специальная жаропрочная сталь с керамическим покрытием. Также проверьте наличие системы подогрева подложек. Для многих оптических материалов температура подложки во время напыления должна поддерживаться на уровне 200–300°C для улучшения структуры пленки. Отсутствие точного контроля температуры (±2°C) приведет к браку партий при смене сезонов, когда меняется температура охлаждающей воды в цеху.
Практический совет: Запросите у поставщика график равномерности толщины (thickness uniformity map) для конкретной конфигурации камеры. Допустимое отклонение для прецизионной оптики не должно превышать ±1% по диаметру 200 мм. Если поставщик не может предоставить такие данные из реальных тестов, его оборудование не подходит для серийного производства.
Сравнение технологий: ЭЛ-испарение против магнетронного распыления и ионного ассистирования
Часто возникает вопрос: почему именно электронно-лучевое испарение? Почему не использовать магнетронное распыление (PVD) или ионно-лучевое напыление (IAD)? Ответ лежит в плоскости компромисса между скоростью, качеством и стоимостью. Каждая технология имеет свою нишу, и попытка универсализировать процесс часто ведет к удорожанию продукта без видимого улучшения качества.
Ниже приведена сравнительная таблица, основанная на наших производственных данных за 2025-2026 годы. Она поможет вам определить, какая технология соответствует вашим задачам.
| Параметр | ЭЛ-испарение (E-beam) | Магнетронное распыление (Sputtering) | Ионное ассистирование (IAD/Evap) |
|---|---|---|---|
| Скорость осаждения | Высокая (до 5-10 нм/с для оксидов) | Низкая/Средняя (0.5-2 нм/с) | Средняя (зависит от источника испарения) |
| Плотность пленки | Высокая (при наличии IAD) | Очень высокая (структура близка к монолиту) | Высокая |
| Шероховатость поверхности | Низкая (идеально для лазерной оптики) | Средняя/Высокая (требует полировки) | Низкая |
| Стоимость оборудования | Средняя | Высокая (сложные источники питания) | Средне-высокая |
| Расход материалов | Эффективный (испаряется только мишень) | Низкий (материал оседает на стенах камеры) | Средний |
| Применимость | Многослойные диэлектрики, лазеры, фильтры | Проводящие покрытия, жесткие износостойкие слои | Улучшение свойств обычных испарителей |
Как видно из таблицы, машина для нанесения оптических покрытий с электронно-лучевым испарением выигрывает в скорости и чистоте поверхности. Магнетронное распыление создает более плотные пленки, но процесс идет медленно, а поверхность часто имеет дефекты («брызги»), что неприемлемо для мощных лазерных систем. Ионное ассистирование (IAD) часто используется в паре с ЭЛ-испарением для уплотнения пленки, но это удорожает установку.
Для производства стандартных просветляющих покрытий (AR-coatings) на очковые линзы или объективы фотокамер ЭЛ-испарение является наиболее рентабельным решением. Оно обеспечивает баланс между скоростью цикла (время загрузки-выгрузки + напыление) и качеством. Если же ваша задача — создание сверхстабильных эталонных зеркал для метрологии, где важна минимальная шероховатость, ЭЛ-испарение также предпочтительнее магнетрона.
Однако, если вы планируете наносить проводящие слои (ITO, металлы) на большие площади, магнетрон может быть эффективнее. Но для большинства задач оптической промышленности, связанных с диэлектрическими материалами (SiO2, Ta2O5, HfO2), ЭЛ-технология остается безальтернативным лидером по соотношению цена/производительность.
Интеграция в производство: Требования к инфраструктуре и персоналу
Покупка оборудования — это только половина дела. Вторая половина — его правильная установка и эксплуатация. Мы видели случаи, когда дорогие установки простаивали месяцами из-за неподготовленности помещения. Китайские заводы часто поставляют оборудование в базовой комплектации, предполагая, что покупатель сам обеспечит инфраструктуру. Это опасное заблуждение.
Требования к помещению и коммуникациям
Вакуумная установка чувствительна к вибрациям и качеству электроэнергии. Фундамент должен быть отдельным, не связанным с фундаментом здания, чтобы исключить передачу вибраций от другого оборудования (компрессоров, станков). Допустимый уровень вибрации не должен превышать 0.05 мм/с. Если вы устанавливаете машину на втором этаже, потребуется дополнительный виброизолирующий постамент.
Электроснабжение: ЭЛ-пушки и источники питания требуют стабильного напряжения. Отклонения более ±5% приводят к нестабильности луча. Обязательна установка промышленного стабилизатора напряжения и фильтра гармоник. Потребляемая мощность одной установки мощностью 10 кВт может достигать 40-50 кВт в пике (с учетом насосов, нагревателей, chillers). Убедитесь, что ваша подстанция имеет резерв мощности.
Охлаждающая вода: Качество воды критично. Мы рекомендуем использовать замкнутый цикл охлаждения с чиллером и дистиллированной водой или специальным теплоносителем. Жесткая водопроводная вода быстро выводит из строя теплообменники электронной пушки и диффузионного насоса. Температура воды должна поддерживаться на уровне 20±2°C. Перегрев воды выше 25°C снижает эффективность откачки и может привести к аварийному останову.
Квалификация персонала и обучение
Оператор вакуумной установки — это не просто кнопконажиматель. Это специалист, понимающий основы вакуумной техники и тонкопленочных технологий. Китайские поставщики обычно предлагают онлайн-обучение или выезд инженера на объект (за отдельную плату). Мы настоятельно рекомендуем оплачивать выезд инженера на этап монтажа и запуска (SAT — Site Acceptance Test).
В ходе нашего аудита одного из заводов в Санкт-Петербурге выяснилось, что персонал самостоятельно менял масло в диффузионном насосе, используя марку, не рекомендованную производителем. Результат — загрязнение камеры углеводородами и брак партии зеркал для лазеров на сумму 50 000 евро. Обучение должно включать: технику безопасности при работе с высоким напряжением (ЭЛ-пушка работает при напряжениях до 10 кВ), процедуры регенерации крионасосов, калибровку кварцевых мониторов толщины и обслуживание механических частей.
Также важно наличие запасных частей на складе. Расходные материалы: нити накала катода, тигли, защитные экраны, кварцевые кристаллы для монитора толщины. Срок поставки этих деталей из Китая может составлять 2-4 недели. Простой линии из-за отсутствия нити накала стоимостью 50 долларов обходится предприятию в тысячи долларов упущенной выгоды. Формируйте складской запас минимум на 3 месяца работы.
Риски закупок у китайских производителей и как их избежать
Рынок Китая неоднороден. Здесь есть заводы мирового уровня, работающие на экспорт в Германию и США, и есть «гаражные» сборки, которые продаются под видом брендовых изделий. В 2026 году разрыв в качестве между этими сегментами только вырос из-за ужесточения экологических и технических стандартов внутри самого Китая.
Сертификация и соответствие стандартам
Для ввоза оборудования в Россию и страны ЕАЭС обязательна сертификация. Оборудование должно соответствовать техническим регламентам ТР ТС 004/2011 (Безопасность низковольтного оборудования) и ТР ТС 010/2011 (Безопасность машин и оборудования). Поставщик должен предоставить декларацию о соответствии или сертификат. Наличие маркировки EAC обязательно.
Также обратите внимание на международные стандарты. CE marking (Европа) является хорошим индикатором качества сборки и электробезопасности, хотя для России оно не является обязательным. ISO 9001:2015 подтверждает наличие системы менеджмента качества на заводе. Однако наличие сертификата ISO не гарантирует качество конкретного станка. Требуйте протоколы испытаний (test reports) на конкретную модель.
Один из наших клиентов столкнулся с проблемой таможенного оформления из-за неверного кода ТН ВЭД. Завод указал код для «прочих машин», тогда как оборудование классифицировалось как «установки для нанесения металлических покрытий». Это привело к задержке груза на таможне на 3 недели и штрафам. Проверяйте коды ТН ВЭД совместно с вашим таможенным брокером до отгрузки.
Проверка завода: Что смотреть на FAT
Никогда не покупайте дорогое оборудование без Factory Acceptance Test (FAT). Если вы не можете поехать лично, наймите независимую инспекционную компанию в Китае. На что смотреть:
- Сварные швы вакуумной камеры: Они должны быть ровными, без пор и подтеков. Камера должна быть изготовлена из нержавеющей стали марки 304 или 316L. Использование более дешевой стали приведет к коррозии и ухудшению вакуума.
- Качество кабельной разводки: Провода должны быть уложены в кабель-каналы, иметь маркировку. Хаотичная разводка — признак низкой культуры производства и потенциальных проблем с помехами.
- Работа системы управления: Проверьте интерфейс. Он должен быть понятным, желательно с поддержкой русского или английского языка. Проверьте логи ошибок: система должна фиксировать все аварийные остановки.
- Тест на герметичность: Требуйте демонстрации скорости падения давления (leak rate). Камера должна держать вакуум без работы насосов в течение длительного времени. Допустимая скорость натекания — не более 1×10⁻³ Па·л/с.
Мы рекомендуем включать в контракт пункт о штрафе за несоответствие техническим параметрам, выявленным на FAT. Это мотивирует завод устранять недостатки до отгрузки, а не после.
Экономика владения: Расчет окупаемости и скрытые расходы
При расчете ROI (возврата инвестиций) многие учитывают только стоимость оборудования и сырья. Однако скрытые расходы могут составлять до 30% от общей стоимости владения (TCO) в первые три года.
Электроэнергия: Вакуумные установки энергоемки. Рассчитайте стоимость киловатт-часа для вашего региона. Установка мощностью 50 кВт, работающая в две смены (16 часов), потребляет 800 кВт·ч в день. При тарифе 0.10 USD/кВт·ч это 80 USD в день или 2000 USD в месяц только за электричество. Энергоэффективные модели с рекуперацией тепла или частотными преобразователями на насосах могут снизить это потребление на 15-20%.
Расходные материалы: Стоимость тиглей, нитей накала, кварцевых кристаллов. Китайские расходники дешевле европейских на 40-60%, но их срок службы может быть короче. Проведите тесты: если китайская нить служит 100 часов вместо 150 у европейской, но стоит в 3 раза меньше, она экономически выгоднее. Однако, если частая замена нити требует разборки камеры и простоя на 4 часа, потери от простоя могут перекрыть экономию на деталях.
Обслуживание: Годовой контракт на сервисное обслуживание у китайского производителя может стоить 5-10% от стоимости оборудования. Это включает ежегодную проверку, калибровку и удаленную поддержку. Мы считаем это оправданной статьей расходов, особенно в первый год работы.
В среднем, при загрузке установки на 70% и производстве стандартных AR-покрытий, окупаемость китайской машины составляет 12-18 месяцев. Для высокоточных лазерных покрытий срок может увеличиться до 24 месяцев из-за более длительного цикла напыления и stricter контроля качества.
Часто задаваемые вопросы
Какой срок поставки оборудования из Китая в Россию в 2026 году?
Стандартный срок производства составляет 60-90 дней после подтверждения заказа и получения аванса. Логистика (ж/д транспорт или мультимодальные перевозки) занимает еще 20-35 дней. Таможенное оформление добавляет 5-10 дней. Таким образом, реалистичный срок «под ключ» — 3.5–4.5 месяца. Учитывайте возможные задержки во время китайского Нового года (январь-февраль), когда заводы не работают 2-3 недели.
Предоставляет ли китайский завод гарантийное обслуживание в России?
Большинство серьезных заводов не имеют своих сервисных центров в России, но работают через партнеров или предоставляют удаленную поддержку. Гарантия обычно составляет 12 месяцев на основные компоненты и 6 месяцев на расходные части. Важно заранее обсудить формат гарантии: выезд инженера (дорого и долго) или замена деталей (быстрее). Мы рекомендуем договариваться о расширенной гарантии на электронную пушку и систему управления, так как это самые дорогие узлы.
Можно ли интегрировать китайскую установку с существующим программным обеспечением завода?
Да, большинство современных установок поддерживают протоколы обмена данными Modbus TCP/IP или OPC UA. Это позволяет интегрировать данные о процессе напыления в общую MES-систему предприятия. Однако реализация этой функции часто требует дополнительной оплаты и настройки со стороны завода. Уточните наличие API или документации по протоколам связи до покупки.
Какие материалы можно наносить методом ЭЛ-испарения?
Метод идеально подходит для диэлектриков с высокой температурой плавления: оксид кремния (SiO2), диоксид титана (TiO2), оксид тантала (Ta2O5), оксид гафния (HfO2), фторид магния (MgF2). Также можно наносить металлы (Al, Au, Ag), но для них чаще используют термическое испарение или магнетрон, так как ЭЛ-луч может вызывать разбрызгивание металлов. Для каждого материала нужен свой тип тигля и параметры луча.
Заключение: Выбор надежного партнера для долгосрочного сотрудничества
Инвестиции в машину для нанесения оптических покрытий с электронно-лучевым испарением — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. Китайский рынок 2026 года предлагает технологии, сопоставимые с западными аналогами, но по значительно более доступной цене. Ключ к успеху — не в поиске самой низкой цены, а в выборе поставщика, способного обеспечить техническую поддержку, соблюдение сроков и соответствие стандартам ЕАЭС.
На рынке выделяются компании с глубокой экспертизой, такие как Шэньянская научно-техническая компания «Айкес Технолоджи». Располагаясь в городе Шэньян, это высокотехнологичное предприятие специализируется на разработке и комплексном обслуживании оборудования для вакуумного нанесения покрытий. Более двадцати лет опыта в области физического осаждения из паровой фазы (PVD) позволяют инженерам «Айкес Технолоджи» реализовывать сложные проекты, включая установки для оптических покрытий (модель 2700) и крупногабаритные декоративные линии. Их производственная база оснащена современными мощностями, а строгая система контроля качества на всех этапах — от проектирования до пусконаладки — гарантирует надежность оборудования. Опыт сотрудничества с такими гигантами, как Senfeng, Foxconn и Supor, подтверждает способность компании адаптировать решения под индивидуальные требования глобальных клиентов, обеспечивая полный цикл поддержки от предпроектного консультирования до послепродажного сервиса.
Мы рекомендуем подходить к выбору комплексно: оценивать не только «железо», но и компетенцию инженерной команды завода, наличие референсов в вашем сегменте рынка и прозрачность условий сервиса. Правильно выбранное оборудование станет основой для выпуска высокомаржинальной оптической продукции, востребованной в лазерной промышленности, медицине и телекоммуникациях.
Если вы готовы обсудить технические детали вашего проекта, получить расчет стоимости и сроки поставки, мы приглашаем вас к диалогу. Наши эксперты помогут подобрать конфигурацию, которая точно решит ваши производственные задачи.
Свяжитесь с нами сегодня для получения индивидуального коммерческого предложения и консультации по выбору оборудования.