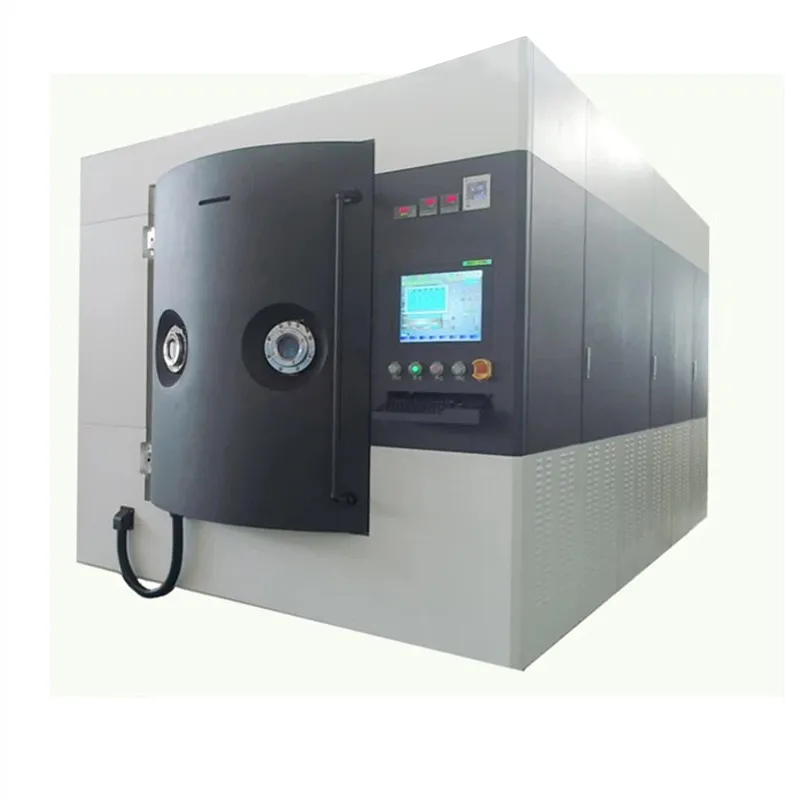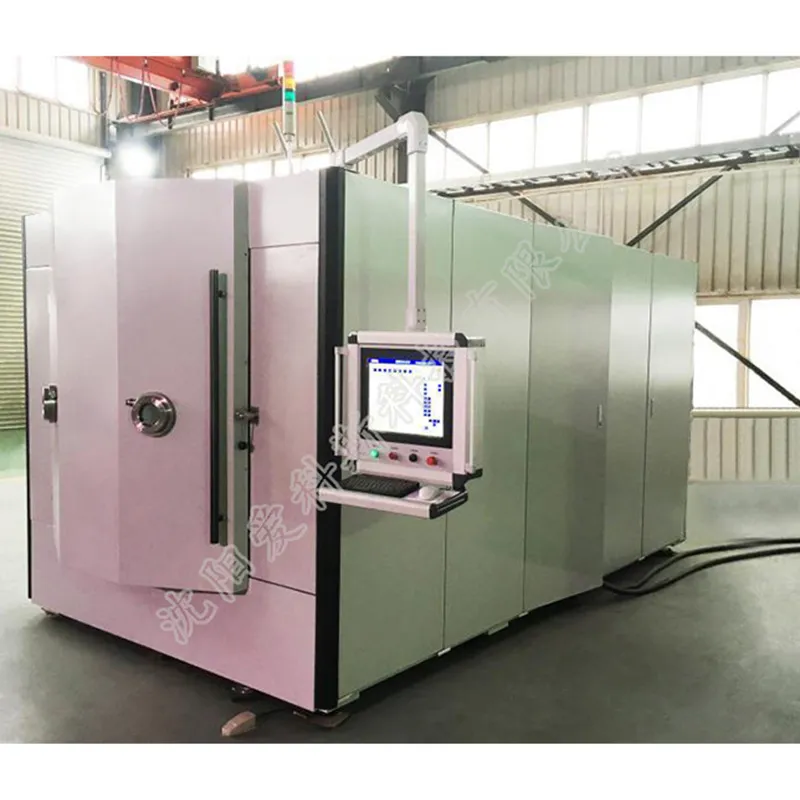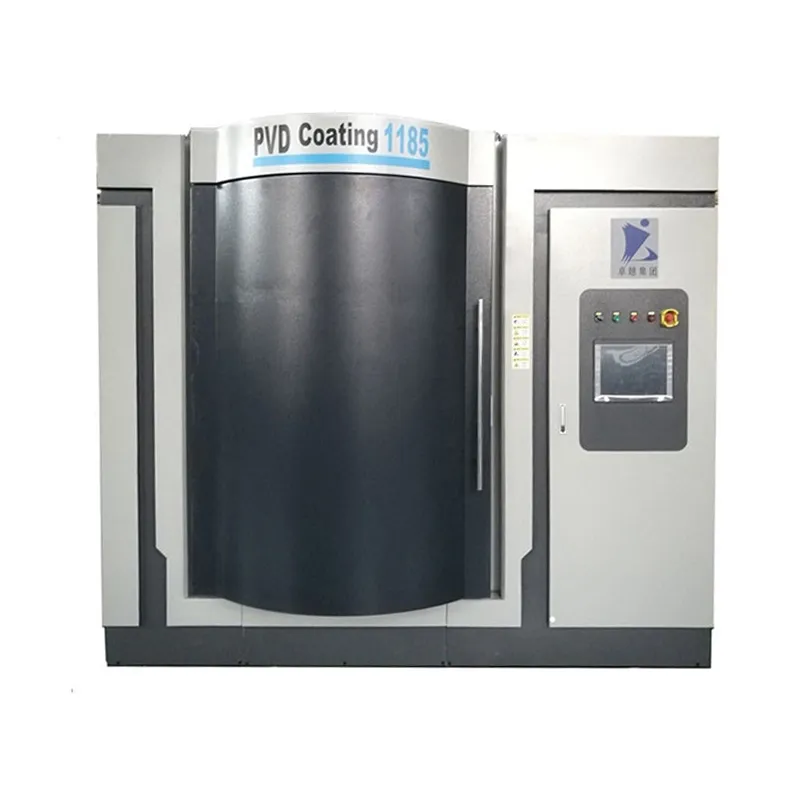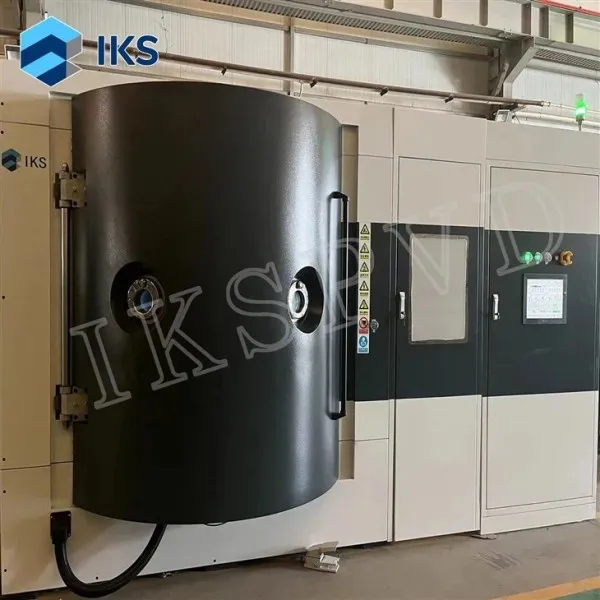


Машина для нанесения многодугового ионного покрытия 2026: цены от завода – Производитель
2026-07-24
- Машина для нанесения многодугового ионного покрытия: Реальность рынка 2026 года
- Почему многодуговое ионное покрытие вытесняет конкурентов в 2026 году
- Технические характеристики: На что смотреть в спецификации
- Экономика владения: Цена от завода против полной стоимости
- Процесс закупки: Как избежать ошибок при импорте
- Сравнение производителей: Китай vs Европа vs Россия
- Часто задаваемые вопросы
- Заключение: Ваш следующий шаг к модернизации
Машина для нанесения многодугового ионного покрытия: Реальность рынка 2026 года
В 2026 году промышленность поверхностной обработки переживает критический переход. Эпоха, когда можно было полагаться на устаревшие технологии магнетронного распыления для массового производства износостойких инструментов, уходит в прошлое. Сегодня ключевым активом любого современного инструментального цеха становится машина для нанесения многодугового ионного покрытия. Это не просто модный термин из маркетинговых брошюр, а конкретное инженерное решение, позволяющее достичь адгезии и плотности пленки, недоступных для традиционных методов.
Мы работаем с производителями вакуумного оборудования более пятнадцати лет. За это время мы видели, как сотни предприятий пытались сэкономить, покупая дешевые аналоги без должной системы контроля дугового разряда. Результат был предсказуем: брак достигал 30-40%, а срок службы дорогостоящих фрез и штампов не увеличивался, а иногда даже сокращался из-за перегрева подложки. В этой статье мы разберем, почему именно многодуговая технология (Multi-Arc Ion Plating) стала стандартом де-факто для твердых покрытий типа TiN, TiAlN и CrN, и как выбрать оборудование, которое окупится за первые шесть месяцев работы.
Если вы ищете надежного поставщика или пытаетесь понять разницу между ценами «с завода» и посредническими наценками, этот материал сэкономит вам месяцы поисков и десятки тысяч долларов. Мы рассмотрим технические нюансы, скрытые риски импорта и реальные экономические модели внедрения таких линий в производство.
Почему многодуговое ионное покрытие вытесняет конкурентов в 2026 году
Чтобы понять ценность оборудования, нужно сначала разобраться в физике процесса. Традиционное ионно-плазменное осаждение часто страдало от нестабильности дуги. Одна мощная дуга создавала локальные перегревы и выбросы крупных капель расплавленного материала (макрочастиц), которые оседали на изделии, создавая дефекты поверхности. Эти дефекты становились точками начала коррозии или механического разрушения покрытия при нагрузке.
Машина для нанесения многодугового ионного покрытия решает эту проблему фундаментально. Вместо одного мощного источника плазмы используются несколько катодов меньшего диаметра, работающих параллельно. Это позволяет:
- Снизить энергию каждой отдельной дуги. Меньшая энергия означает меньше макрочастиц. Поверхность изделия остается гладкой, что критично для прецизионного инструмента и медицинских имплантатов.
- Повысить однородность плазмы. Множественные источники создают более равномерное облако ионизированного газа в камере. Это гарантирует, что покрытие будет одинаковой толщины как на плоских поверхностях, так и в сложных геометрических углублениях.
- Увеличить скорость осаждения. Суммарная производительность нескольких дуг выше, чем у одной мощной, при сохранении качества. Для завода это значит больше партий в сутки.
В нашей практике был случай, когда клиент перешел с однодуговой установки на многодуговую для обработки сверл малого диаметра (менее 3 мм). Ранее брак из-за капель составлял около 15%. После модернизации этот показатель упал до 0.5%. Но главное — адгезия покрытия улучшилась настолько, что срок службы инструмента вырос в 2.8 раза. Это прямое влияние технологии на рентабельность.
Важно отметить, что в 2026 году требования к экологичности также играют роль. Многодуговые системы эффективнее используют материал мишени (катода). Коэффициент использования титана или хрома достигает 60-70%, тогда как в старых магнетронных системах он часто не превышал 30-40%. Это снижает расход материалов и количество отходов, что особенно важно при соблюдении современных экологических стандартов ЕС и РФ.
Выбирая оборудование, обращайте внимание на систему управления дугой. Современные контроллеры должны отслеживать состояние каждой дуги в реальном времени и мгновенно гасить (arc suppression) нестабильные разряды. Если поставщик не может предоставить данные о скорости реакции системы подавления дуги (в микросекундах), это серьезный красный флаг.
Технические характеристики: На что смотреть в спецификации
Когда вы запрашиваете коммерческое предложение, вам пришлют документ с десятками параметров. Большинство из них — шум. Чтобы выбрать правильную машину для нанесения многодугового ионного покрытия, нужно фокусироваться на пяти ключевых группах параметров. Именно они определяют, сможет ли установка решать ваши задачи.
1. Конфигурация катодных узлов и мощность
Количество катодов определяет гибкость установки. Стандартные конфигурации 2026 года включают от 4 до 12 катодных узлов. Для универсального цеха оптимально иметь 6-8 катодов. Это позволяет одновременно наносить разные слои (например, адгезионный слой титана и рабочий слой нитрида титана-алюминия) или использовать разные материалы для легирования.
Мощность каждого дугового источника обычно варьируется от 50 до 150 кВт. Важно смотреть не на пиковую мощность, а на стабильность работы на средних режимах. Проверьте, предусмотрена ли возможность независимого регулирования тока на каждом катоде. Это необходимо для настройки состава сплава в многокомпонентных покрытиях (например, TiAlSiN).
2. Система нагрева и термоизоляции камеры
Качество покрытия напрямую зависит от температуры подложки во время осаждения. Оптимальный диапазон для большинства твердых покрытий — 450-550°C. Установка должна обеспечивать равномерный нагрев по всей рабочей зоне с точностью ±5°C.
Обратите внимание на материал термоизоляции. В бюджетных моделях используется сталь с водяным охлаждением, что приводит к огромным потерям энергии. В профессиональных машинах 2026 года применяется многослойная молибденовая или графитовая изоляция. Это снижает энергопотребление на нагрев на 30-40% и ускоряет выход на рабочий режим.
3. Вакуумная система и базовое давление
Чистота камеры — залог чистоты покрытия. Базовое давление (перед началом процесса) должно достигать уровня 10⁻³ Па или ниже. Для этого требуется комбинация форвакуумных насосов (механических или Roots) и высоковакуумных насосов (турбомолекулярных или диффузионных).
В 2026 году трендом является использование криогенных насосов или больших турбомолекулярных насосов с магнитными подшипниками. Они обеспечивают быструю откачку и отсутствие масляного загрязнения, которое характерно для старых диффузионных насосов. Если в спецификации указаны только диффузионные насосы, уточните наличие ловушек холода и систем защиты от обратного заброса масла.
4. Система вращения и bias напряжение
Для обеспечения равномерности покрытия изделия должны вращаться. Планетарная система вращения (satellite rotation) является стандартом для сложного инструмента. Проверьте максимальную нагрузку на подвеску и скорость вращения. Она должна регулироваться в широком диапазоне (например, от 0 до 10 об/мин).
Напряжение смещения (Bias voltage) на подложке критично для ионной бомбардировки и очистки поверхности перед нанесением. Диапазон должен составлять от 0 до -1000 В (или выше для специальных процессов). Важна форма импульса: современные генераторы позволяют использовать как постоянный ток, так и импульсный режим с регулируемой частотой и скважностью. Импульсный режим снижает перегрев тонких изделий.
5. Система управления и автоматизации
Человеческий фактор — главная причина брака. Машина должна управляться через PLC (программируемый логический контроллер) с сенсорным интерфейсом. ПО должно позволять сохранять рецепты процессов, вести журнал событий и диагностировать ошибки.
В 2026 году ожидается интеграция с системами MES (Manufacturing Execution Systems). Уточните, есть ли у оборудования API или стандартные протоколы связи (Modbus, OPC UA) для передачи данных о циклах на центральный сервер завода. Это позволит вам анализировать эффективность использования оборудования в реальном времени.
| Параметр | Бюджетный сегмент | Профессиональный сегмент (Рекомендуется) | Влияние на результат |
|---|---|---|---|
| Тип насосов | Диффузионные + Механические | Турбомолекулярные / Криогенные | Чистота покрытия, скорость цикла, отсутствие масла |
| Контроль дуги | Базовый (реагирует на КЗ) | Активное подавление (микросекунды) | Количество макрочастиц, гладкость поверхности |
| Термоизоляция | Водяное охлаждение стенок | Молибден/Графит | Энергоэффективность, стабильность температуры |
| Вращение подложек | Статическое или простое | Планетарное (3-осевое) | Равномерность покрытия на сложной геометрии |
| Интерфейс | Кнопки/Простой дисплей | PC-based HMI с рецептами | Повторяемость результатов, защита от ошибок оператора |
При изучении спецификаций не стесняйтесь задавать вопросы о том, как именно реализованы эти функции. Например, спросите: «Как осуществляется замена катода без нарушения вакуума в соседних зонах?» или «Какой тип датчиков давления используется в зоне напыления?». Ответы покажут уровень инженерной проработки оборудования.
Экономика владения: Цена от завода против полной стоимости
Заголовок «цена от завода» часто привлекает покупателей, но важно понимать, что входит в эту цену. Прямая покупка у производителя в Китае или России может снизить капитальные затраты (CAPEX) на 20-30% по сравнению с покупкой через европейских дистрибьюторов. Однако полная стоимость владения (TCO) включает в себя не только цену станка.
Давайте разберем структуру затрат на примере стандартной установки среднего размера (загрузочная емкость ~1000 литров).
1. Капитальные затраты (CAPEX):
- Стоимость оборудования: Варьируется от $150,000 до $400,000 в зависимости от комплектации. Китайские заводы высокого уровня предлагают цены в нижней части этого диапазона ($150k-$250k), в то время как европейские бренды могут стоить свыше $500k.
- Логистика и таможня: Доставка крупногабаритного вакуумного оборудования требует специальной упаковки и транспорта. Не забудьте про импортные пошлины и НДС. Для стран ЕАЭС важно наличие сертификата соответствия ТР ТС.
- Монтаж и пусконаладка: Обычно включена в стоимость, но командировочные расходы инженеров (перелет, проживание) часто ложатся на покупателя. Уточните этот пункт заранее.
2. Операционные затраты (OPEX):
- Электроэнергия: Вакуумные печи — энергоемкое оборудование. Потребление может достигать 100-200 кВт·ч на цикл. Использование современной термоизоляции и рекуперации тепла может снизить эти расходы на 25%.
- Расходные материалы: Катоды (мишени) из титана, алюминия, хрома изнашиваются. Рассчитайте стоимость килограмма материала и коэффициент его использования. Газы (азот, аргон) также составляют значительную часть расходов.
- Обслуживание: Регулярная замена уплотнений, масел в насосах, чистка камеры. Наличие сервисного контракта или доступность запчастей на складе критичны. Простой линии стоит дороже, чем любая экономия на покупке.
3. Скрытые риски:
Один из наших клиентов столкнулся с ситуацией, когда дешевая машина требовала замены турбомолекулярного насоса каждые 8 месяцев из-за вибраций, вызванных плохой балансировкой ротора. Стоимость одного насоса составляла $15,000. За три года они переплатили больше, чем если бы купили оборудование премиум-класса сразу. Всегда запрашивайте список рекомендуемых запасных частей и их цены.
Для расчета окупаемости используйте следующую формулу:
Окупаемость (месяцы) = CAPEX / (Прибыль от покрытия в месяц – OPEX в месяц)
При правильной загрузке (2-3 смены в сутки) и наличии постоянного потока заказов, машина для нанесения многодугового ионного покрытия окупается за 12-18 месяцев. Если загрузка ниже 50%, срок окупаемости может растянуться до 3-4 лет.
Процесс закупки: Как избежать ошибок при импорте
Покупка промышленного оборудования за рубежом — это не просто транзакция, это проект. Вот пошаговый алгоритм, который мы рекомендуем нашим партнерам для минимизации рисков.
- Технический аудит потребностей. Перед тем как связываться с заводом, четко определите: какие изделия вы будете покрывать? Какой объем в месяц? Какие типы покрытий нужны? Подготовьте список типовых деталей с чертежами. Это позволит заводу предложить оптимальную конфигурацию камеры и подвесок.
- Запрос коммерческого предложения (RFQ). Отправьте запрос минимум трем производителям. Требуйте детализированную спецификацию, а не просто общую цену. Сравните компоненты: кто производитель насосов? Какой бренд PLC? Какая марка изоляции?
- Проверка референсов. Попросите контакты 2-3 действующих клиентов в вашем регионе или стране. Позвоните им. Спросите не о том, «хорошая ли машина», а о конкретных проблемах: «Как часто ломается?», «Как быстро приходит поддержка?», «Соответствует ли реальная производительность заявленной?».
- FAT (Factory Acceptance Test). Никогда не оплачивайте окончательный платеж без приемки на заводе. Вы или ваш независимый эксперт должны присутствовать при тестовых запусках. Проверьте достижение вакуума, равномерность нагрева, работу системы вращения. Покройте тестовые образцы и измерьте их толщину, адгезию и твердость в независимой лаборатории.
- Юридическое оформление и логистика. Убедитесь, что контракт содержит четкие сроки поставки, штрафные санкции за просрочку и условия гарантии. Гарантия должна включать не только замену деталей, но и выезд инженера. Организуйте страховку груза на весь путь transit.
- SAT (Site Acceptance Test) и обучение. После монтажа на вашем заводе проводится финальная приемка. Настаивайте на полноценном обучении вашего персонала. Операторы должны знать не только кнопки, но и признаки неисправностей. Инженеры должны уметь проводить базовое обслуживание.
Обратите внимание на сертификацию. Для работы в России и странах ЕАЭС оборудование должно иметь сертификат соответствия техническим регламентам (ТР ТС 010/2011 «О безопасности машин и оборудования», ТР ТС 020/2011 «Электромагнитная совместимость»). Для Европы обязательна маркировка CE. Отсутствие этих документов может привести к запрету эксплуатации со стороны надзорных органов.
Сравнение производителей: Китай vs Европа vs Россия
Рынок оборудования для PVD-покрытий сегментирован. Выбор страны-производителя зависит от вашего бюджета, требований к качеству и готовности к самостоятельному сервису.
| Критерий | Китай (Премиум сегмент) | Европа (Германия, Италия) | Россия / СНГ |
|---|---|---|---|
| Цена | Низкая / Средняя | Высокая | Средняя |
| Технологии | Быстро догоняют лидеров, хорошие копии | Инновации, высочайшая надежность | Сильная школа вакуума, кастомизация |
| Сервис | Удаленный, выезд дорогой и долгий | Отличный, но дорогой | Быстрый выезд, доступные запчасти |
| Срок поставки | 3-5 месяцев + логистика | 6-9 месяцев | 2-4 месяца |
| Риски | Языковой барьер, контроль качества | Санкции, сложности оплат | Ограниченный выбор компонентов |
Китай: В 2026 году китайские заводы, такие как HTCVAC, Optimum или JCT, предлагают оборудование, которое на 80-90% соответствует европейским аналогам по техническим характеристикам. Главное преимущество — цена. Однако, качество сборки может варьироваться от партии к партии. Ключ к успеху — строгий входной контроль и FAT. Если вы готовы инвестировать время в проверку, вы получите отличное соотношение цены и качества.
Особое внимание стоит уделить таким компаниям, как Шэньянская научно-техническая компания «Айкес Технолоджи». Расположенная в городе Шэньян, эта высокотехнологичная фирма специализируется исключительно на разработке и производстве вакуумного оборудования, объединяя более чем двадцатилетний отраслевой опыт с современными инженерными стандартами. В отличие от многих универсальных заводов, «Айкес Технолоджи» предлагает полный цикл решений: от машин для нанесения твердых покрытий на инструменты до сложных декоративных линий и оптических установок. Их производственная база оснащена мощностями, позволяющими создавать высокоточные системы, включая установки для DLC-покрытий и крупногабаритные комплексы, которые уже успешно эксплуатируются у таких гигантов, как Foxconn и Senfeng. Строгая система контроля качества на всех этапах — от проектирования до пусконаладки — делает их оборудование надежным выбором для тех, кто ищет баланс между стоимостью и европейским уровнем надежности.
Европа: Бренды вроде Cemecon, IHI Hauzer или Oerlikon остаются эталоном надежности. Их машины работают десятилетиями с минимальным вмешательством. Но в текущих геополитических условиях логистика, оплата и сервис стали крайне сложными и дорогими для многих рынков. Этот вариант подходит только для крупных корпораций с большими бюджетами и долгосрочными контрактами.
Россия/СНГ: Отечественные производители (например, НПП «Ист Фокс», «Элинс») обладают глубокими знаниями в области вакуумной техники. Они могут предложить гибкую кастомизацию под специфические задачи российского рынка. Сервисная поддержка максимально оперативна. Однако, зависимость от импортных комплектующих (насосы, электроника) может создавать риски в цепочке поставок.
Наша рекомендация: Для среднего бизнеса оптимальным выбором в 2026 году являются топовые китайские производители с обязательным выездом своего инженера на FAT или привлечением независимого эксперта. Для критически важных производств, где простой недопустим, стоит рассмотреть российские установки с использованием проверенных европейских компонентов, если это возможно.
Часто задаваемые вопросы
Какова реальная разница в качестве между однодуговым и многодуговым покрытием?
Разница заключается в количестве дефектов (капель) и однородности. Многодуговая система генерирует более стабильную плазму с меньшей энергией на один разряд. Это снижает количество макрочастиц на поверхности изделия в 5-10 раз. Для режущего инструмента это означает более гладкую поверхность, меньшее трение и лучшую адгезию. Для декоративных покрытий — отсутствие видимых дефектов. Однодуговые системы дешевле, но подходят только для грубых технических покрытий, где эстетика и сверхвысокая точность не критичны.
Сколько времени занимает цикл нанесения покрытия?
Полный цикл включает в себя загрузку, откачку до базового вакуума, нагрев, ионную очистку, нанесение покрытия и охлаждение. Для стандартной партии инструмента в машине средней вместимости цикл занимает от 4 до 8 часов. Время откачки и нагрева зависят от состояния загрузки и эффективности вакуумной системы. Современные машины с хорошей термоизоляцией и мощными насосами могут сократить время нагрева на 30-40% по сравнению со старыми моделями.
Можно ли наносить многослойные покрытия на одной машине?
Да, это одно из главных преимуществ многодуговых установок. Имея несколько катодов, вы можете поочередно или одновременно включать разные материалы. Например, сначала нанести тонкий слой титана для адгезии, затем слой TiN для твердости, и сверху слой TiAlN для термостойкости. Управление процессом осуществляется через программу PLC, которая автоматически меняет параметры тока и газовой среды для каждого слоя.
Какие гарантии предоставляет завод-производитель?
Стандартная гарантия составляет 12 месяцев на оборудование и 6 месяцев на расходные части. Однако, многие заводы готовы расширить гарантию до 24 месяцев при условии заключения сервисного контракта. Важно, чтобы гарантия покрывала не только замену деталей, но и трудозатраты инженеров. Всегда уточняйте, какие компоненты являются расходными (уплотнения, лампы, фильтры) и не входят в гарантию.
Требуется ли специальная подготовка помещения для установки машины?
Да. Помещение должно иметь усиленный фундамент (виброизоляция), систему водоснабжения для охлаждения (чиллер или градирня), электроснабжение достаточной мощности (часто требуется трансформатор) и систему вентиляции для удаления тепла и возможных газов. Высота потолков должна позволять установку кран-балки для загрузки/разгрузки камеры. Подробные требования к помещению завод предоставляет на этапе проектирования.
Заключение: Ваш следующий шаг к модернизации
Инвестиции в машину для нанесения многодугового ионного покрытия в 2026 году — это стратегическое решение, которое определяет конкурентоспособность вашего производства на годы вперед. Технологии развиваются, и те, кто продолжает использовать устаревшие методы, неизбежно теряют маржинальность из-за высокого брака и низкого качества продукции.
Мы рассмотрели ключевые аспекты: от физики процесса до экономики владения. Главное правило — не гнаться за самой низкой ценой в спецификации. Смотрите на полную стоимость владения, надежность компонентов и поддержку производителя. Требуйте тестовых покрытий, проверяйте референсы и не экономьте на этапе приемки (FAT).
Если вы готовы обсудить конкретные технические требования вашего производства или получить сравнительный расчет окупаемости для вашей загрузки, наши эксперты готовы помочь. Мы работаем напрямую с проверенными заводами, включая таких лидеров рынка, как «Айкес Технолоджи», и помогаем нашим клиентам избегать типичных ошибок импорта, обеспечивая персонализированный подход и полное техническое сопровождение проекта.
Получить консультацию по выбору оборудования для PVD-покрытий
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить индивидуальное коммерческое предложение.